COVO · التصنيع
من خامة فولاذية، إلى ثنية دقيقة.
تابع إنتاج أداة مكبس الثني، بدءًا من مراجعة المادة والرسم وحتى إنجاز مقطع العمل. تربط كل مرحلة التشغيل والمعالجة والفحص بمتطلبات تطبيق الثني لديك.
ترتيب زيارة للمصنع · استكشف العملية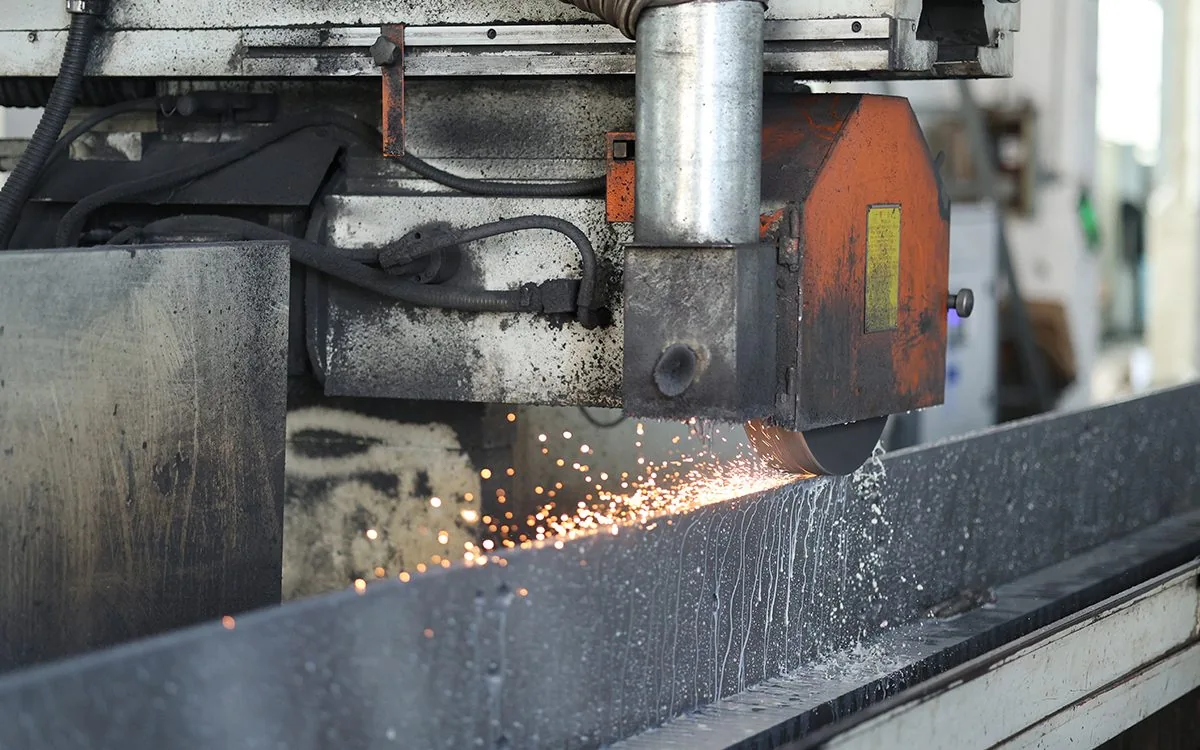
تجليخ بطول الأداة
4 م
تنجز ماكينات التجليخ السطحي أدوات يصل طولها إلى 4,000 مم.
تشغيل المقطع باستخدام CNC
12 ماكينة
تُشكّل مراكز تشغيل رباعية المحاور المقطع والأسطح المرجعية.
التقسية بالحث
2 خط
تقسية حافة العمل بعمق مضبوط يبلغ 3–5 مم.
فحص الأبعاد
3 CMM
تدعم منضدة استقامة بطول 4 م عمليات الفحص بأجهزة CMM.
مسار الإنتاج
ست مراحل. معيار متصل للجودة.
يشكّل إعداد المواد والتشغيل والمعالجة والتجليخ والفحص والشحن مسارًا إنتاجيًا مترابطًا. تعرّف إلى دور كل مرحلة وما يجب التحقق منه قبل الانتقال إلى التالية.
المرحلة 01
اختيار المواد وإعدادها
تبدأ الأداة الموثوقة بمواصفات واضحة.
تُراجع الرسومات والتطبيق ودفعة المواد قبل الإنتاج. تُستخدم 42CrMo4 للقوالب العلوية والسفلية، وC45 للقوالب السفلية والحوامل ذات الأحمال الأقل، و39NiCrMo3 للأدوات التي تتطلب النتردة. تُفحص الخامات بالموجات فوق الصوتية وتُرفق بشهادة مصنع EN 10204 3.1؛ ويُجرى الطرق وإزالة الإجهادات عند الحاجة لإعداد خامة مستقرة.
- أنواع الفولاذ
- 42CrMo4 · C45 · 39NiCrMo3
- التحقق من المواد
- شهادة مصنع EN 10204 3.1؛ خامات مفحوصة بالموجات فوق الصوتية
المرحلة 02
تشغيل المقطع باستخدام CNC
تحديد الشكل الهندسي والأسطح المرجعية.
يُفرَّز المقطع على مراكز تشغيل CNC رباعية المحاور، مع تشطيب ساق التثبيت والكتف في تثبيت واحد للحفاظ على تعامدهما. تُنشئ المعالجة الأولية الشكل الهندسي الرئيسي وسماحية مضبوطة للمعالجة الحرارية والتجليخ النهائي.
- مراكز التشغيل
- 12 مركز تشغيل CNC رباعي المحاور
- تفاوت المقطع
- ±0.05 مم قبل التجليخ
المرحلة 03
المعالجة الحرارية
تحقيق التوازن بين سطح عمل مقاوم للتآكل وقلب متين.
يُقَسّى جسم الأداة ويُراجع حراريًا للوصول إلى مقاومة تبلغ 1,100–1,200 نيوتن/مم². ويُقَسّى نصف قطر العمل بالحث إلى HRC 52–58 بعمق 3–5 مم، للجمع بين حافة مقاومة للتآكل وقلب متين. تصف هذه القيم معالجة حافة العمل المحددة، ولا تنطبق على جميع أسطح كل أداة.
- صلادة حافة العمل
- HRC 52–58
- عمق التقسية والجسم
- 3–5 مم؛ مقاومة الجسم 1,100–1,200 نيوتن/مم²
المرحلة 04
التجليخ الدقيق والتقسيم
إيصال مقطع العمل إلى شكله النهائي.
بعد المعالجة الحرارية، يُجرى تجليخ دقيق للارتفاع وساق التثبيت وأسطح العمل على امتداد الطول. يُضبط الارتفاع والاستقامة إلى ±0.02 مم لأطوال تصل إلى 4,000 مم. وتُجهَّز المقاطع القياسية أو المخصصة مع الاهتمام بالأسطح الطرفية وإزالة الرايش وتوافق عناصر مجموعة الأدوات.
- الارتفاع والاستقامة
- ±0.02 مم على طول 4,000 مم
- تشطيب سطح العمل
- Ra 0.8
المرحلة 05
فحص الجودة
مطابقة الأداة بالرسم قبل اعتمادها للتسليم.
تدعم ثلاثة أجهزة CMM ومنضدة استقامة بطول 4 م فحص الأبعاد. تُفحص كل أداة من حيث الارتفاع والاستقامة والزاوية، وتُتحقق الصلادة لكل دفعة. تربط مراجعة الرسم واختبار الثني العملي القياسات بالتطبيق، وتُحفَظ التقارير حسب الرقم التسلسلي.
- معدات الفحص
- 3 أجهزة CMM ومنضدة استقامة بطول 4 م
- سجلات قابلة للتتبع
- تقارير الارتفاع والزاوية والصلادة مرتبطة بالرقم التسلسلي
المرحلة 06
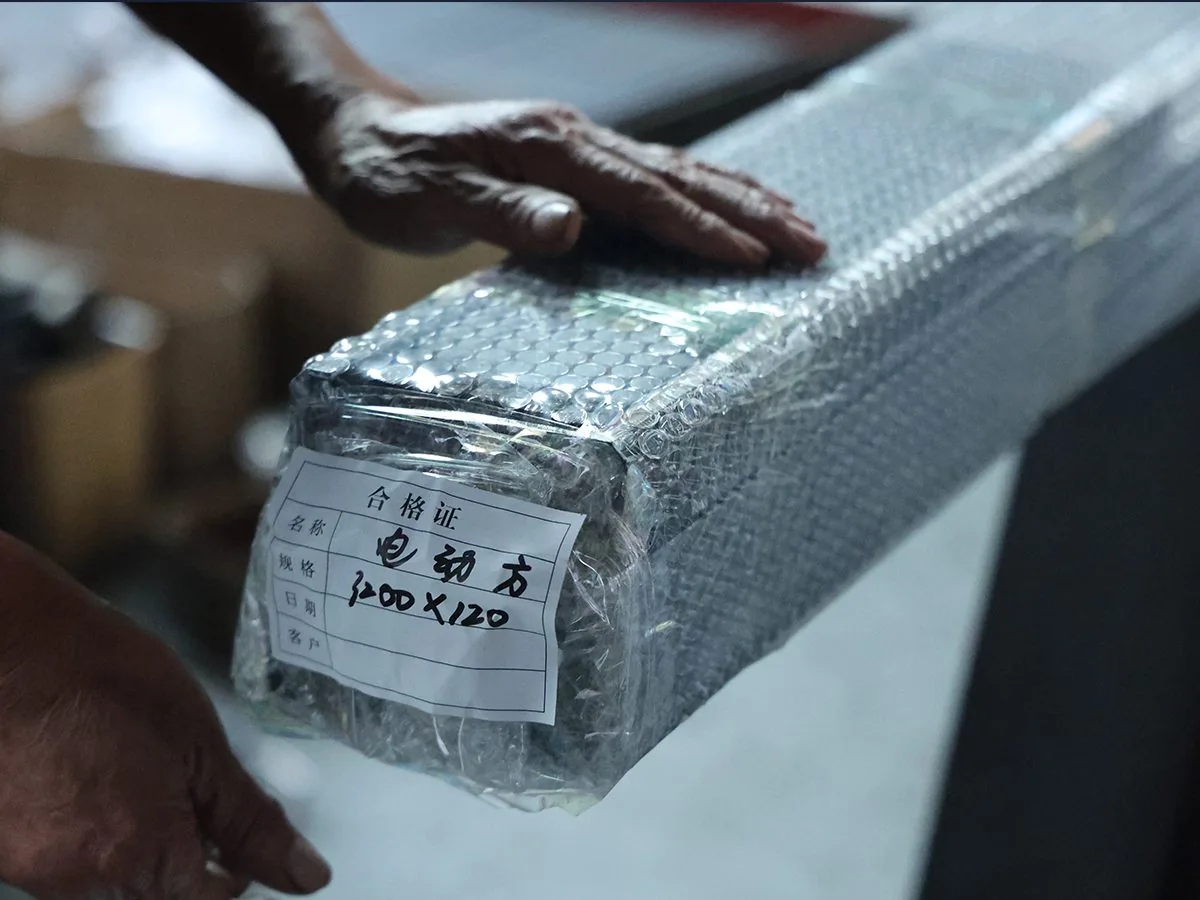
الحماية والوسم والشحن
الحفاظ على تعريف الأداة وحمايتها حتى التسليم.
تُستكمل حماية السطح المحددة ووسم رمز الطراز والطول والرقم التسلسلي بليزر الألياف. وتُرتَّب خيارات الأكسدة السوداء ووسوم OEM بحسب الطلب. تُحمى الأدوات بزيت مانع للصدأ وغشاء VCI، ثم تُجهَّز في صناديق خشبية مع وثائق الشحن المطلوبة.
- التعريف
- ليزر ألياف: رمز الطراز والطول والرقم التسلسلي؛ وسم OEM وفق الاتفاق
- التغليف الواقي
- صناديق خشبية وزيت مانع للصدأ وغشاء VCI
الجودة عند اعتماد التسليم
قياسات وفق الرسم. وتجهيز وفق التطبيق.
قبل الوسم، تُقاس كل أداة من حيث الارتفاع والاستقامة والزاوية، وتُفحص الصلادة لكل دفعة. تُحفَظ السجلات حسب الرقم التسلسلي لإتاحة تتبع معلومات الإنتاج والفحص بعد التسليم.
الأبعاد والشكل الهندسي
الارتفاع والاستقامة ±0.02 مم على امتداد الطول؛ وفحص الزاوية ونصف القطر وفق المواصفات.
المادة والصلادة
صلادة نصف قطر العمل HRC 52–58، مع التحقق لكل دفعة وفق متطلبات المادة والمعالجة.
السطح وأسطح العمل
تشطيب أسطح العمل إلى Ra 0.8، وفحص الحالة النهائية قبل الحماية.
السجلات والتعريف
تقارير CMM والمواد والصلادة مرتبطة بتعريف الأداة؛ وتُتفق الوثائق المطلوبة قبل التسليم.
- ISO 9001:2015
- حوامل تحمل علامة CE
- شهادات مواد EN 10204 3.1
- طلاءات متوافقة مع RoHS
قبل طلبك الأول
الفولاذ والصلادة والتفاصيل المهمة.
خمسة أسئلة عملية تساعد في تحديد طلب الأدوات. أرسل الرسم وبيانات التطبيق عندما تتطلب إحدى المواصفات إجابة أكثر تفصيلًا.
ما المادة المستخدمة في تصنيع الأدوات؟
تُستخدم 42CrMo4 (1.7225) للقوالب العلوية والسفلية، وC45 للقوالب السفلية والحوامل ذات الأحمال الأقل، و39NiCrMo3 للأدوات المخصصة للنتردة. تُفحص الخامات بالموجات فوق الصوتية وتُرفق بشهادة مصنع EN 10204 3.1. ويُؤكَّد النوع النهائي مع الرسم والطلب.
كيف تُحدَّد الصلادة والمعالجة الحرارية؟
يُقَسّى نصف قطر العمل بالحث إلى HRC 52–58، بعمق 3–5 مم. ويُراجع جسم الأداة حراريًا للوصول إلى مقاومة تبلغ 1,100–1,200 نيوتن/مم². تنطبق هذه القيم على معالجة حافة العمل المحددة؛ ويتبع المسار النهائي المادة ورسم الأداة.
كيف يُتفق على تفاوتات الارتفاع والاستقامة؟
يُضبط ارتفاع العمل والاستقامة إلى ±0.02 مم على امتداد الطول المجلَّخ، حتى 4,000 مم في قطعة واحدة. ويبلغ تشطيب أسطح العمل Ra 0.8. تُؤكَّد الأبعاد المطلوبة والتقسيم ومعايير التوافق مع الطلب.
هل يمكن توفير تقارير الفحص ووثائق المواد؟
يمكن توفير تقارير CMM وتقارير الصلادة وشهادات المواد. ترتبط سجلات الفحص بالرقم التسلسلي الموسوم بالليزر لإمكانية التتبع. تُتفق الوثائق وأي متطلبات قبول خاصة قبل الطلب.
ما مدة توريد الأدوات المخصصة؟
تُؤكَّد مدة التوريد بعد مراجعة الرسم والكمية والمادة والمعالجة ومتطلبات الفحص. أرسل رسم القطعة وتفاصيل واجهة مكبس الثني للحصول على مقترح للأدوات وجدول للتسليم.
لنتحدث عن احتياجاتك من الأدوات
تعرّف إلى العملية. وناقش قطعتك التالية.
رتّب زيارة للمصنع أو استفسر عن جولة بالفيديو. لبدء مناقشة مشروع أدوات، أرسل رسم القطعة والمادة والسماكة وواجهة مكبس الثني.
تواصل مع COVO · تصفح الأدوات