COVO · FERTIGUNG
Vom Stahlrohling zur präzisen Biegung.
Verfolgen Sie die Herstellung eines Abkantwerkzeugs von der Prüfung des Materials und der Zeichnung bis zum fertigen Arbeitsprofil. Jede Stufe verbindet Bearbeitung, Behandlung und Prüfung mit den Anforderungen Ihrer Biegeanwendung.
Werksbesuch vereinbaren · Prozess entdecken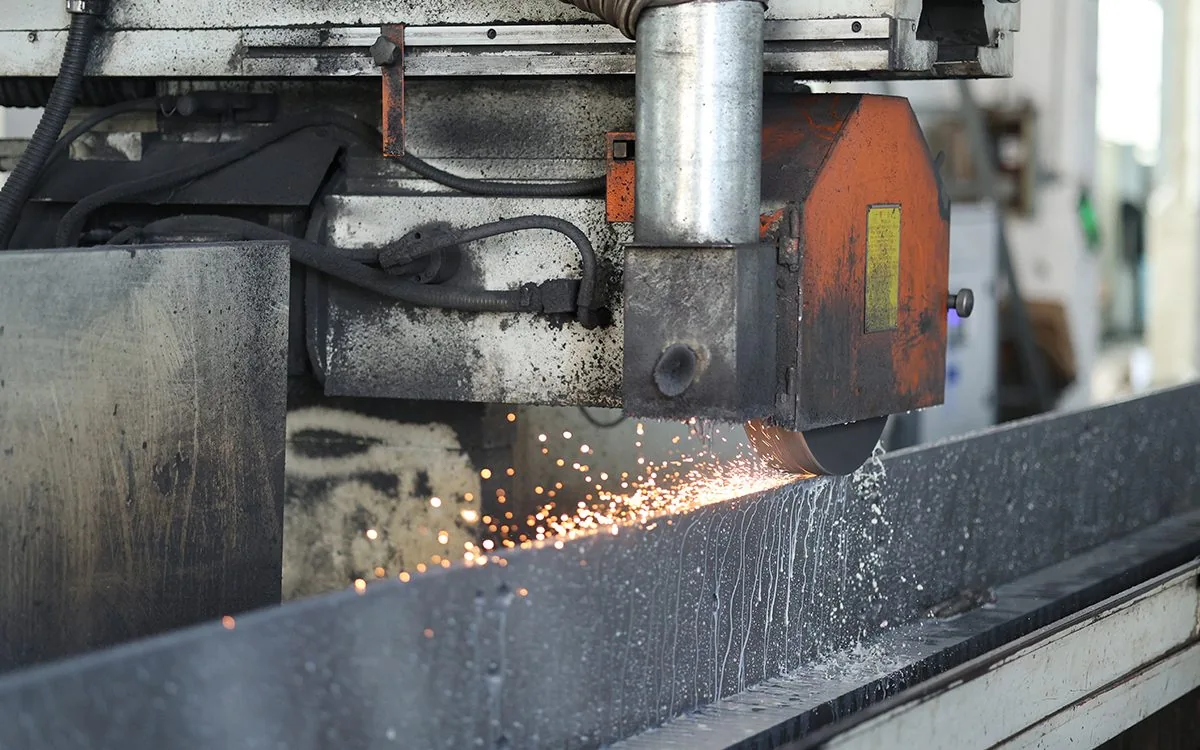
Schleifen über die gesamte Länge
4 m
Flachschleifmaschinen bearbeiten Werkzeuge bis zu einer Länge von 4.000 mm fertig.
CNC-Profilbearbeitung
12 Maschinen
Vierachsige Bearbeitungszentren erzeugen das Profil und die Bezugsflächen.
Induktionshärten
2 Linien
Härten der Arbeitskante mit einer kontrollierten Tiefe von 3–5 mm.
Maßprüfung
3 KMG
Die Prüfung mit Koordinatenmessgeräten wird durch eine 4-m-Geradheitsprüfbank ergänzt.
DER FERTIGUNGSABLAUF
Sechs Stufen. Ein durchgängiger Maßstab.
Materialvorbereitung, Bearbeitung, Behandlung, Schleifen, Prüfung und Versand bilden einen zusammenhängenden Fertigungsablauf. Erfahren Sie, was in jeder Stufe geschieht und was vor der nächsten geprüft werden muss.
Stufe 01
Materialauswahl und Vorbereitung
Ein zuverlässiges Werkzeug beginnt mit einer klaren Spezifikation.
Zeichnung, Anwendung und Materialcharge vor der Fertigung prüfen. Stempel und Matrizen bestehen aus 42CrMo4, geringer belastete Matrizen und Halter aus C45 und nitrierte Werkzeuge aus 39NiCrMo3. Das Ausgangsmaterial wird ultraschallgeprüft und mit einem Abnahmeprüfzeugnis EN 10204 3.1 des Stahlwerks geliefert; bei Bedarf schaffen Schmieden und Spannungsarmglühen einen stabilen Rohling.
- Stahlsorten
- 42CrMo4 · C45 · 39NiCrMo3
- Materialprüfung
- Abnahmeprüfzeugnis EN 10204 3.1 des Stahlwerks; ultraschallgeprüftes Ausgangsmaterial
Stufe 02
CNC-Profilbearbeitung
Geometrie und Bezugsflächen herstellen.
Das Profil wird auf vierachsigen CNC-Bearbeitungszentren gefräst. Schaft und Schulter werden in einer Aufspannung fertig bearbeitet, um ihre Rechtwinkligkeit zueinander zu erhalten. Die Grobbearbeitung erzeugt die Hauptgeometrie und ein definiertes Aufmaß für die Wärmebehandlung und das abschließende Schleifen.
- Bearbeitungszentren
- 12 × vierachsige CNC-Bearbeitungszentren
- Profiltoleranz
- ±0,05 mm vor dem Schleifen
Stufe 03
Wärmebehandlung
Eine verschleißfeste Arbeitsfläche mit einem zähen Kern verbinden.
Der Werkzeugkörper wird auf eine Festigkeit von 1.100–1.200 N/mm² vergütet. Der Arbeitsradius wird auf HRC 52–58 mit einer Härtetiefe von 3–5 mm induktionsgehärtet. So entsteht eine verschleißfeste Kante bei zähem Kern. Diese Werte beschreiben die Behandlung der Arbeitskante und gelten nicht für jede Oberfläche jedes Werkzeugs.
- Härte der Arbeitskante
- HRC 52–58
- Härtetiefe und Werkzeugkörper
- 3–5 mm; Körperfestigkeit 1.100–1.200 N/mm²
Stufe 04
Präzisionsschleifen und Segmentierung
Das Arbeitsprofil in seine endgültige Form bringen.
Nach der Wärmebehandlung werden Höhe, Schaft und Arbeitsflächen über die gesamte Länge präzisionsgeschliffen. Höhe und Geradheit werden über Längen bis zu 4.000 mm innerhalb von ±0,02 mm gehalten. Standardsegmente oder kundenspezifische Segmente werden unter Berücksichtigung der Stirnflächen, der Entgratung und der Passung des Werkzeugsatzes vorbereitet.
- Höhe und Geradheit
- ±0,02 mm über 4.000 mm
- Oberflächengüte der Arbeitsflächen
- Ra 0,8
Stufe 05
Qualitätsprüfung
Das Werkzeug vor der Freigabe mit der Zeichnung abgleichen.
Drei Koordinatenmessgeräte und eine 4-m-Geradheitsprüfbank unterstützen die Maßprüfung. Bei jedem Werkzeug werden Höhe, Geradheit und Winkel geprüft; die Härte wird je Charge verifiziert. Zeichnungsprüfung und praktische Biegeprüfung verknüpfen die Messwerte mit der Anwendung. Die Berichte werden nach Seriennummer abgelegt.
- Prüfausstattung
- 3 × KMG und eine 4-m-Geradheitsprüfbank
- Rückverfolgbare Nachweise
- Höhen-, Winkel- und Härteprüfberichte mit Bezug zur Seriennummer
Stufe 06
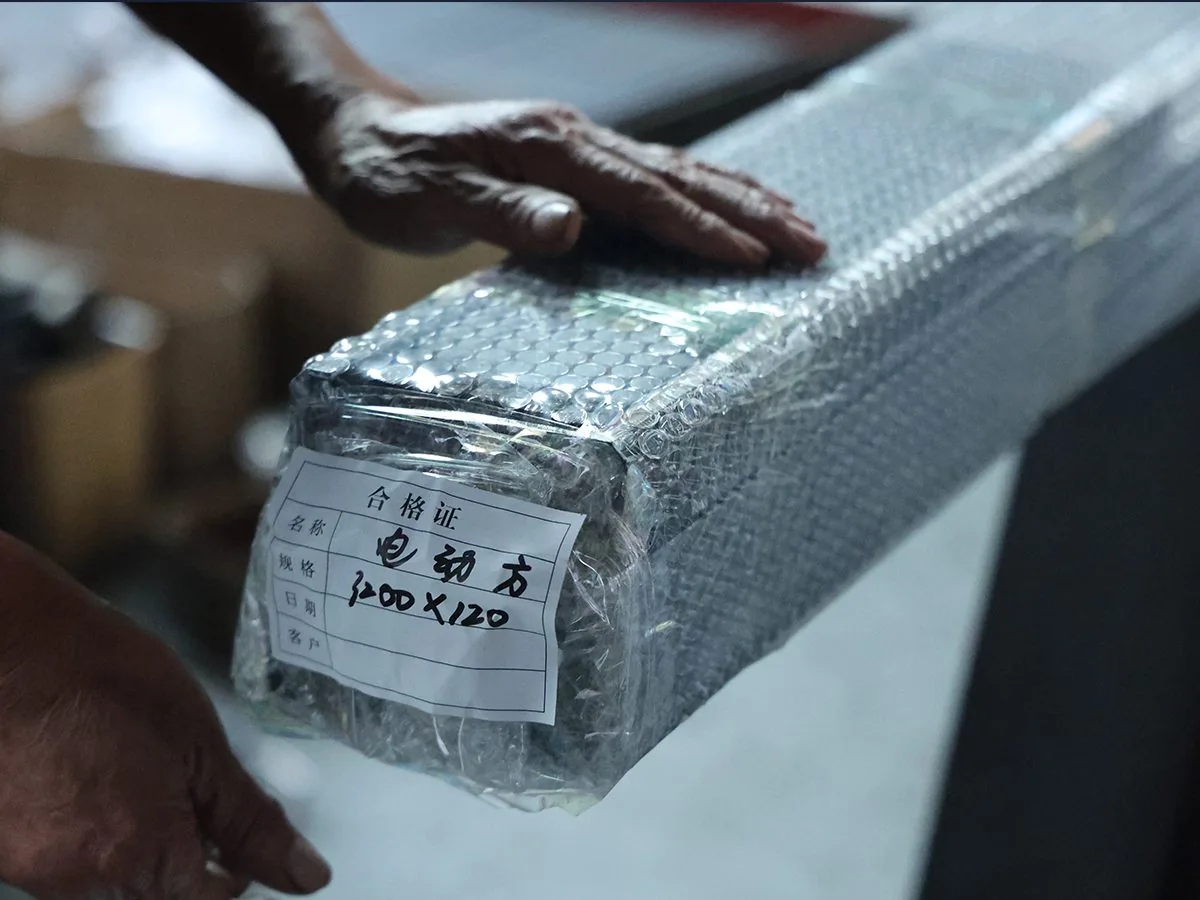
Schutz, Kennzeichnung und Versand
Das Werkzeug bis zur Lieferung eindeutig kennzeichnen und schützen.
Den spezifizierten Oberflächenschutz und die Faserlaserkennzeichnung von Modellcode, Länge und Seriennummer abschließen. Brünierungsoptionen und OEM-Kennzeichnung werden gemäß Auftrag festgelegt. Die Werkzeuge werden mit Korrosionsschutzöl und VCI-Folie geschützt und anschließend mit den erforderlichen Versanddokumenten in Holzkisten vorbereitet.
- Kennzeichnung
- Faserlaser: Modellcode, Länge und Seriennummer; OEM-Kennzeichnung nach Vereinbarung
- Schutzverpackung
- Holzkisten, Korrosionsschutzöl und VCI-Folie
QUALITÄT BEI DER FREIGABE
Nach Zeichnung gemessen. Für Ihre Anwendung vorbereitet.
Vor der Kennzeichnung werden Höhe, Geradheit und Winkel jedes Werkzeugs gemessen; die Härte wird je Charge geprüft. Die Aufzeichnungen werden nach Seriennummer abgelegt, damit Fertigungs- und Prüfinformationen nach der Lieferung rückverfolgt werden können.
Abmessungen und Geometrie
Höhe und Geradheit ±0,02 mm über die gesamte Länge; Winkel und Radius gemäß Spezifikation geprüft.
Material und Härte
Härte am Arbeitsradius HRC 52–58, je Charge anhand der Material- und Behandlungsanforderungen verifiziert.
Oberfläche und Arbeitsflächen
Ra 0,8 auf den Arbeitsflächen, mit abschließender Prüfung des Oberflächenzustands vor dem Schutzauftrag.
Nachweise und Kennzeichnung
KMG-, Material- und Härteprüfberichte mit Bezug zur Werkzeugkennzeichnung; Dokumentenbedarf vor der Freigabe vereinbart.
- ISO 9001:2015
- Halter mit CE-Kennzeichnung
- Materialzeugnisse EN 10204 3.1
- RoHS-konforme Beschichtungen
VOR IHREM ERSTEN AUFTRAG
Stahl, Härte und die entscheidenden Details.
Fünf praktische Fragen zur Definition eines Werkzeugauftrags. Teilen Sie uns Ihre Zeichnung und Anwendung mit, wenn eine Anforderung eine genauere Antwort erfordert.
Welches Material wird für die Werkzeuge verwendet?
Stempel und Matrizen bestehen aus 42CrMo4 (1.7225); geringer belastete Matrizen und Halter aus C45; zum Nitrieren vorgesehene Werkzeuge aus 39NiCrMo3. Das Ausgangsmaterial wird ultraschallgeprüft und mit einem Abnahmeprüfzeugnis EN 10204 3.1 des Stahlwerks geliefert. Die endgültige Stahlsorte wird mit der Zeichnung und dem Auftrag bestätigt.
Wie werden Härte und Wärmebehandlung festgelegt?
Der Arbeitsradius wird auf HRC 52–58 mit einer Härtetiefe von 3–5 mm induktionsgehärtet. Der Werkzeugkörper wird auf eine Festigkeit von 1.100–1.200 N/mm² angelassen. Diese Werte gelten für die spezifizierte Behandlung der Arbeitskante; der endgültige Prozess richtet sich nach Material und Werkzeugzeichnung.
Wie werden Höhen- und Geradheitstoleranzen vereinbart?
Arbeitshöhe und Geradheit werden über die gesamte geschliffene Länge mit ±0,02 mm kontrolliert, bei einteiligen Werkzeugen bis zu 4.000 mm. Die Arbeitsflächen weisen eine Oberflächengüte von Ra 0,8 auf. Bestätigen Sie die erforderlichen Zeichnungsmaße, die Segmentierung und die Passungskriterien mit dem Auftrag.
Können Prüfberichte und Materialnachweise geliefert werden?
KMG-Prüfberichte, Härteprüfberichte und Materialzeugnisse können geliefert werden. Die Prüfaufzeichnungen sind zur Rückverfolgbarkeit mit der lasergravierten Seriennummer verknüpft. Vereinbaren Sie die Dokumente und etwaige besondere Abnahmeanforderungen vor der Bestellung.
Wie lang ist die Lieferzeit für kundenspezifische Werkzeuge?
Die Lieferzeit wird nach Prüfung der Zeichnung, Stückzahl sowie Material-, Behandlungs- und Prüfanforderungen bestätigt. Senden Sie die Werkstückzeichnung und Angaben zur Schnittstelle der Abkantpresse, um einen Werkzeugvorschlag und einen Lieferplan zu erhalten.
SPRECHEN WIR ÜBER IHRE WERKZEUGE
Den Prozess kennenlernen. Ihr nächstes Bauteil besprechen.
Vereinbaren Sie einen Werksbesuch oder fragen Sie nach einer Videoführung. Für ein Werkzeugprojekt senden Sie die Werkstückzeichnung, das Material, die Dicke und die Schnittstelle der Abkantpresse als Grundlage für das Gespräch.
COVO kontaktieren · Werkzeuge ansehen