COVO · FABRICACIÓN
De una pieza de acero en bruto, a un plegado preciso.
Siga la producción de una herramienta para plegadora, desde la revisión del material y del plano hasta el perfil de trabajo acabado. Cada etapa vincula el mecanizado, el tratamiento y la inspección con los requisitos de su aplicación de plegado.
Concertar una visita a fábrica · Descubrir el proceso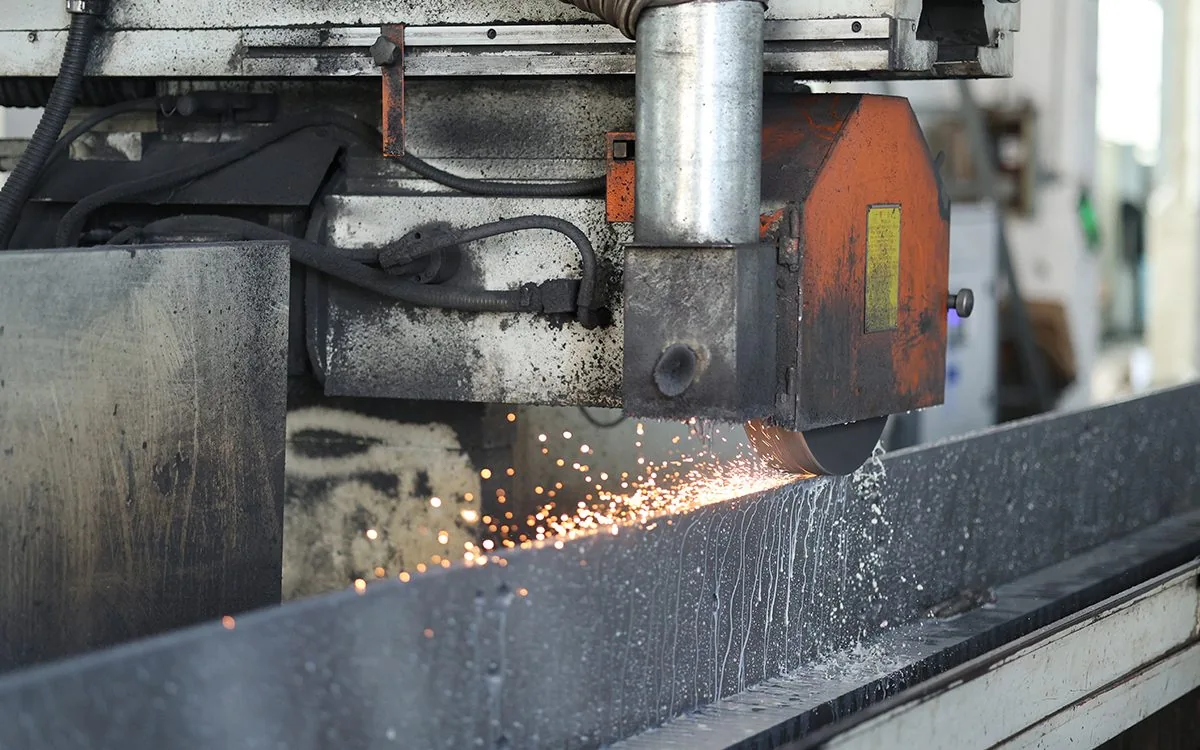
Rectificado en toda la longitud
4 m
Las rectificadoras de superficies acaban herramientas de hasta 4.000 mm de longitud.
Mecanizado CNC del perfil
12 máquinas
Los centros de mecanizado de cuatro ejes definen el perfil y las superficies de referencia.
Temple por inducción
2 líneas
Endurecimiento del filo de trabajo con una profundidad controlada de 3–5 mm.
Inspección dimensional
3 MMC
La inspección con máquinas de medición por coordenadas se complementa con un banco de rectitud de 4 m.
EL RECORRIDO DE PRODUCCIÓN
Seis etapas. Un mismo estándar de principio a fin.
La preparación del material, el mecanizado, el tratamiento, el rectificado, la inspección y la expedición forman un recorrido de producción conectado. Descubra qué se hace en cada etapa y qué debe comprobarse antes de pasar a la siguiente.
Etapa 01
Selección y preparación del material
Una herramienta fiable empieza con una especificación clara.
Revisar el plano, la aplicación y el lote de material antes de la producción. Los punzones y matrices utilizan 42CrMo4; las matrices para cargas menores y los portaherramientas, C45; y el utillaje nitrurado, 39NiCrMo3. El material se somete a ensayos ultrasónicos y se suministra con un certificado de inspección de acería EN 10204 3.1; la forja y el alivio de tensiones permiten preparar una pieza en bruto estable cuando sea necesario.
- Calidades de acero
- 42CrMo4 · C45 · 39NiCrMo3
- Verificación del material
- Certificado de inspección de acería EN 10204 3.1; material ensayado por ultrasonidos
Etapa 02
Mecanizado CNC del perfil
Definir la geometría y sus superficies de referencia.
El perfil se fresa en centros de mecanizado CNC de cuatro ejes, acabando la espiga y el hombro en una sola sujeción para mantener su perpendicularidad. El mecanizado de desbaste define la geometría principal y una sobremedida controlada para el tratamiento térmico y el rectificado final.
- Centros de mecanizado
- 12 × centros de mecanizado CNC de cuatro ejes
- Tolerancia del perfil
- ±0,05 mm antes del rectificado
Etapa 03
Tratamiento térmico
Combinar una cara de trabajo resistente al desgaste con un núcleo tenaz.
El cuerpo de la herramienta se templa y se reviene hasta alcanzar una resistencia de 1.100–1.200 N/mm². El radio de trabajo se templa por inducción a HRC 52–58 con una profundidad endurecida de 3–5 mm, combinando un filo resistente al desgaste con un núcleo tenaz. Estos valores describen el tratamiento del filo de trabajo, no todas las superficies de todas las herramientas.
- Dureza del filo de trabajo
- HRC 52–58
- Profundidad endurecida y cuerpo
- 3–5 mm; resistencia del cuerpo de 1.100–1.200 N/mm²
Etapa 04
Rectificado de precisión y segmentación
Dar al perfil de trabajo su forma definitiva.
Tras el tratamiento térmico, la altura, la espiga y las caras de trabajo se rectifican con precisión en toda la longitud. La altura y la rectitud se mantienen en ±0,02 mm en longitudes de hasta 4.000 mm. Los segmentos estándar o a medida se preparan prestando atención a las caras de extremo, al desbarbado y al ajuste del conjunto de herramientas.
- Altura y rectitud
- ±0,02 mm en 4.000 mm
- Acabado de las caras de trabajo
- Ra 0,8
Etapa 05
Inspección de calidad
Verificar la herramienta respecto al plano antes de autorizar su salida.
Tres máquinas de medición por coordenadas y un banco de rectitud de 4 m respaldan la inspección dimensional. En cada herramienta se comprueban la altura, la rectitud y el ángulo; la dureza se verifica por lote. La revisión del plano y la verificación práctica del plegado relacionan las mediciones con la aplicación, y los informes se archivan por número de serie.
- Equipos de inspección
- 3 × MMC y un banco de rectitud de 4 m
- Registros trazables
- Informes de altura, ángulo y dureza vinculados al número de serie
Etapa 06
Protección, marcado y expedición
Mantener la herramienta identificada y protegida hasta la entrega.
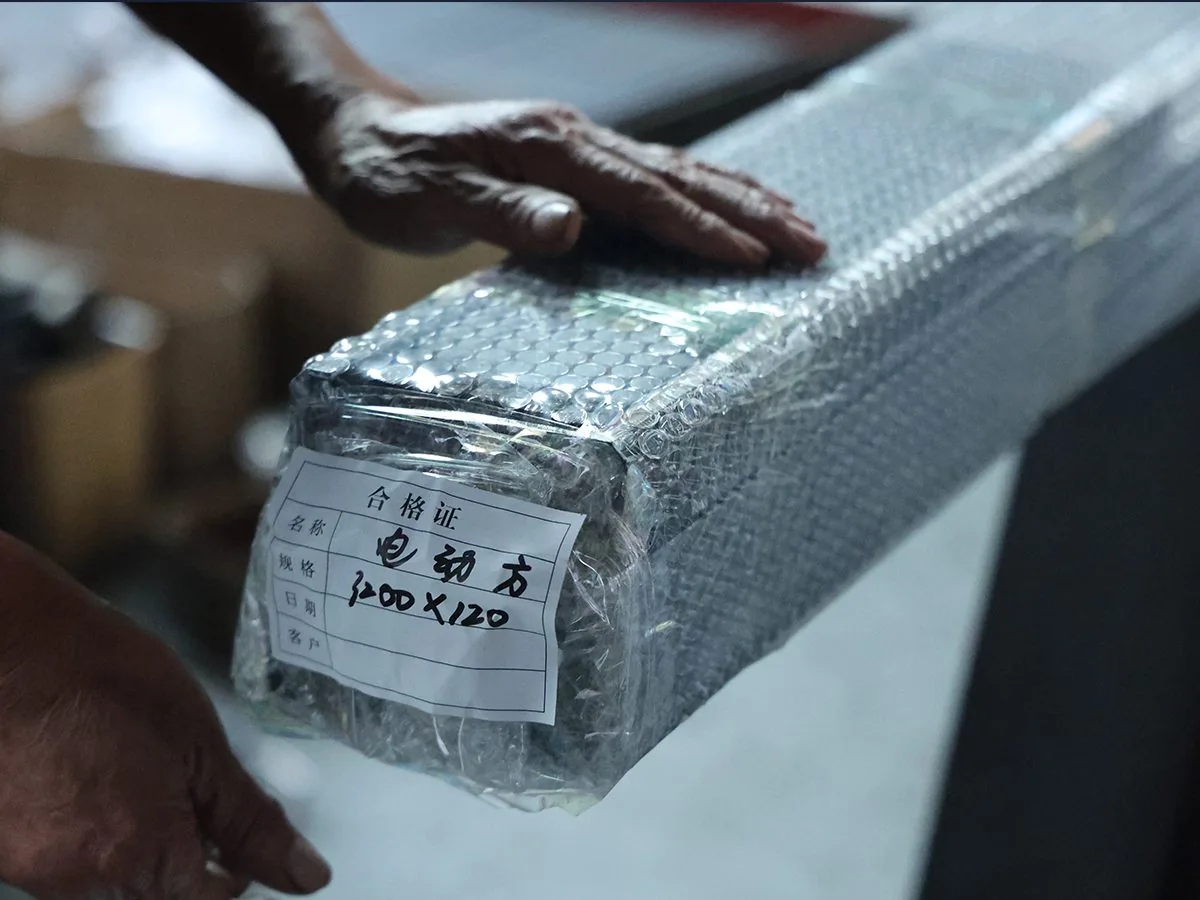
Completar la protección superficial especificada y el marcado con láser de fibra del código de modelo, la longitud y el número de serie. Las opciones de pavonado y el marcado OEM se acuerdan según el pedido. El utillaje se protege con aceite anticorrosión y película VCI, y después se prepara en cajas de madera con los documentos de envío requeridos.
- Identificación
- Láser de fibra: código de modelo, longitud y número de serie; marcado OEM según lo acordado
- Embalaje protector
- Cajas de madera, aceite anticorrosión y película VCI
CALIDAD ANTES DE LA SALIDA
Medido según el plano. Preparado para su aplicación.
Antes del marcado, se miden la altura, la rectitud y el ángulo de cada herramienta, y se verifica la dureza por lote. Los registros se archivan por número de serie para permitir la trazabilidad de la información de producción e inspección después de la entrega.
Dimensiones y geometría
Altura y rectitud de ±0,02 mm en toda la longitud; ángulo y radio comprobados según la especificación.
Material y dureza
Dureza del radio de trabajo de HRC 52–58, verificada por lote según los requisitos del material y del tratamiento.
Superficie y caras de trabajo
Ra 0,8 en las caras de trabajo, con comprobaciones finales del estado superficial antes de la protección.
Registros e identificación
Informes de MMC, material y dureza vinculados a la identificación del utillaje; documentación requerida acordada antes de autorizar su salida.
- ISO 9001:2015
- Portaherramientas con marcado CE
- Certificados de material EN 10204 3.1
- Recubrimientos conformes con RoHS
ANTES DE SU PRIMER PEDIDO
El acero, la dureza y los detalles que importan.
Cinco preguntas prácticas para ayudarle a definir un pedido de utillaje. Comparta su plano y aplicación cuando un requisito necesite una respuesta más específica.
¿Qué material se utiliza para el utillaje?
Los punzones y matrices utilizan 42CrMo4 (1.7225); las matrices para cargas menores y los portaherramientas, C45; y el utillaje especificado para nitruración, 39NiCrMo3. El material se somete a ensayos ultrasónicos y se suministra con un certificado de inspección de acería EN 10204 3.1. La calidad final se confirma con el plano y el pedido.
¿Cómo se especifican la dureza y el tratamiento térmico?
El radio de trabajo se templa por inducción a HRC 52–58, con una profundidad endurecida de 3–5 mm. El cuerpo de la herramienta se reviene hasta alcanzar una resistencia de 1.100–1.200 N/mm². Estos valores se aplican al tratamiento especificado del filo de trabajo; el proceso final sigue el material y el plano de la herramienta.
¿Cómo se acuerdan las tolerancias de altura y rectitud?
La altura de trabajo y la rectitud se controlan con una tolerancia de ±0,02 mm en toda la longitud rectificada, hasta 4.000 mm en una sola pieza. Las caras de trabajo tienen un acabado de Ra 0,8. Confirme las dimensiones del plano, la segmentación y los criterios de ajuste requeridos con el pedido.
¿Se pueden suministrar informes de inspección y documentos del material?
Se pueden suministrar informes de MMC, informes de dureza y certificados de material. Los registros de inspección se vinculan al número de serie marcado con láser para garantizar la trazabilidad. Acuerde la documentación y cualquier requisito específico de aceptación antes de realizar el pedido.
¿Cuál es el plazo de entrega del utillaje a medida?
El plazo de entrega se confirma tras revisar el plano, la cantidad y los requisitos de material, tratamiento e inspección. Envíe el plano de la pieza y los detalles de la interfaz de la plegadora para recibir una propuesta de utillaje y un calendario de entrega.
HABLEMOS DE SU UTILLAJE
Conozca el proceso. Hablemos de su próxima pieza.
Concierte una visita a fábrica o consulte la posibilidad de realizar un recorrido por vídeo. Para un proyecto de utillaje, envíe el plano de la pieza, el material, el espesor y la interfaz de la plegadora para iniciar la conversación.
Contactar con COVO · Ver utillaje