COVO · FABRICATION
D’une ébauche en acier, à un pli précis.
Suivez la fabrication d’un outil de presse plieuse, de l’examen du matériau et du plan au profil de travail fini. Chaque étape relie l’usinage, le traitement et le contrôle aux exigences de votre application de pliage.
Organiser une visite d’usine · Découvrir le processus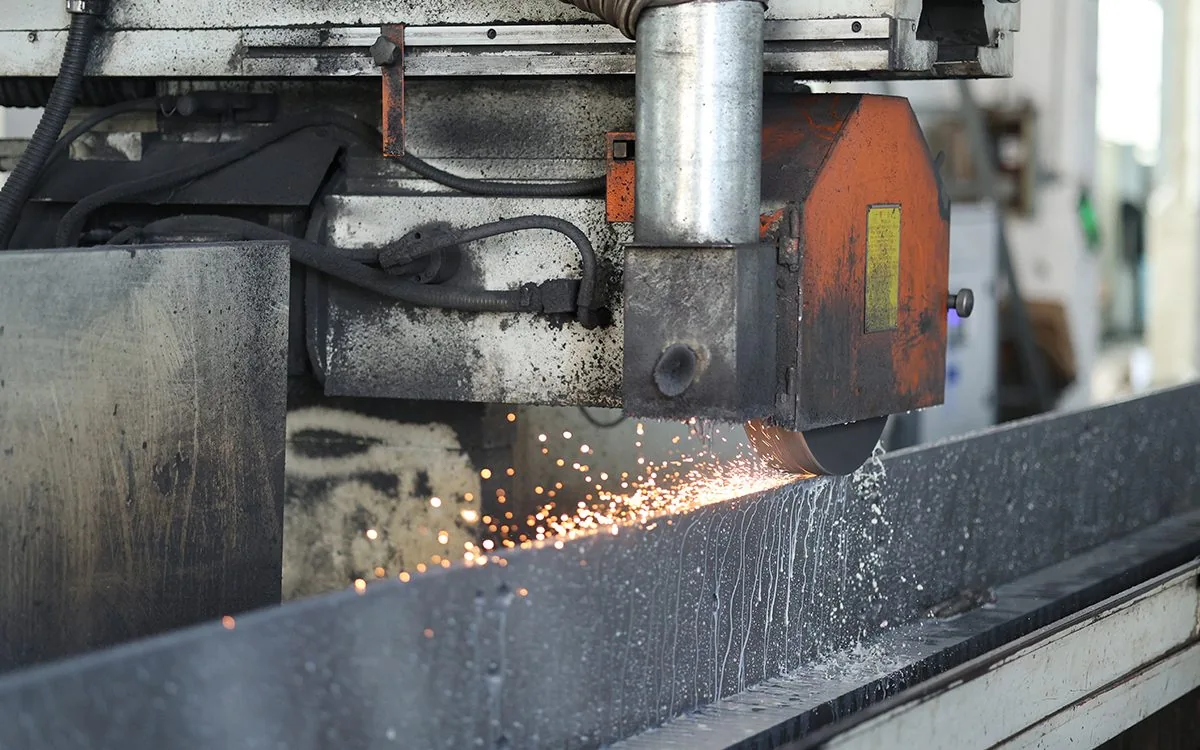
Rectification sur toute la longueur
4 m
Les rectifieuses planes assurent la finition d’outils jusqu’à 4 000 mm de longueur.
Usinage CNC du profil
12 machines
Les centres d’usinage à quatre axes réalisent le profil et les surfaces de référence.
Trempe par induction
2 lignes
Durcissement de l’arête de travail sur une profondeur maîtrisée de 3–5 mm.
Contrôle dimensionnel
3 MMT
Le contrôle par machine à mesurer tridimensionnelle est complété par un banc de rectitude de 4 m.
LE PARCOURS DE PRODUCTION
Six étapes. Une même exigence de bout en bout.
La préparation du matériau, l’usinage, le traitement, la rectification, le contrôle et l’expédition constituent un parcours de production cohérent. Découvrez le rôle de chaque étape et les points à vérifier avant de passer à la suivante.
Étape 01
Sélection et préparation du matériau
Un outil fiable commence par des spécifications claires.
Examiner le plan, l’application et le lot de matériau avant la production. Les poinçons et matrices utilisent du 42CrMo4, les matrices moins sollicitées et les porte-outils du C45, et les outils nitrurés du 39NiCrMo3. La matière est contrôlée par ultrasons et fournie avec un certificat de contrôle d’aciérie EN 10204 3.1 ; le forgeage et le détensionnement préparent une ébauche stable si nécessaire.
- Nuances d’acier
- 42CrMo4 · C45 · 39NiCrMo3
- Vérification du matériau
- Certificat de contrôle d’aciérie EN 10204 3.1 ; matière contrôlée par ultrasons
Étape 02
Usinage CNC du profil
Définir la géométrie et ses surfaces de référence.
Le profil est fraisé sur des centres d’usinage CNC à quatre axes, avec finition de la queue et de l’épaulement en un seul bridage pour préserver leur perpendicularité. L’usinage d’ébauche établit la géométrie principale et une surépaisseur maîtrisée pour le traitement thermique et la rectification finale.
- Centres d’usinage
- 12 × centres d’usinage CNC à quatre axes
- Tolérance du profil
- ±0,05 mm avant rectification
Étape 03
Traitement thermique
Associer une face de travail résistante à l’usure à un cœur tenace.
Le corps de l’outil est trempé et revenu pour atteindre une résistance de 1 100–1 200 N/mm². Le rayon de travail est trempé par induction à HRC 52–58 sur une profondeur durcie de 3–5 mm, associant une arête résistante à l’usure à un cœur tenace. Ces valeurs décrivent le traitement de l’arête de travail, et non toutes les surfaces de chaque outil.
- Dureté de l’arête de travail
- HRC 52–58
- Profondeur durcie et corps
- 3–5 mm ; résistance du corps de 1 100–1 200 N/mm²
Étape 04
Rectification de précision et segmentation
Donner au profil de travail sa forme définitive.
Après traitement thermique, la hauteur, la queue et les faces de travail sont rectifiées avec précision sur toute la longueur. La hauteur et la rectitude sont maintenues à ±0,02 mm sur des longueurs jusqu’à 4 000 mm. Les segments standard ou sur mesure sont préparés en portant attention aux faces d’extrémité, à l’ébavurage et à l’ajustement du jeu d’outils.
- Hauteur et rectitude
- ±0,02 mm sur 4 000 mm
- Finition des faces de travail
- Ra 0,8
Étape 05
Contrôle qualité
Vérifier la conformité de l’outil au plan avant sa libération.
Trois machines à mesurer tridimensionnelles et un banc de rectitude de 4 m assurent le contrôle dimensionnel. La hauteur, la rectitude et l’angle de chaque outil sont contrôlés ; la dureté est vérifiée par lot. L’examen du plan et la vérification pratique du pliage relient les mesures à l’application, et les rapports sont classés par numéro de série.
- Équipements de contrôle
- 3 × MMT et un banc de rectitude de 4 m
- Relevés traçables
- Rapports de hauteur, d’angle et de dureté liés au numéro de série
Étape 06
Protection, marquage et expédition
Maintenir l’identification et la protection de l’outil jusqu’à la livraison.
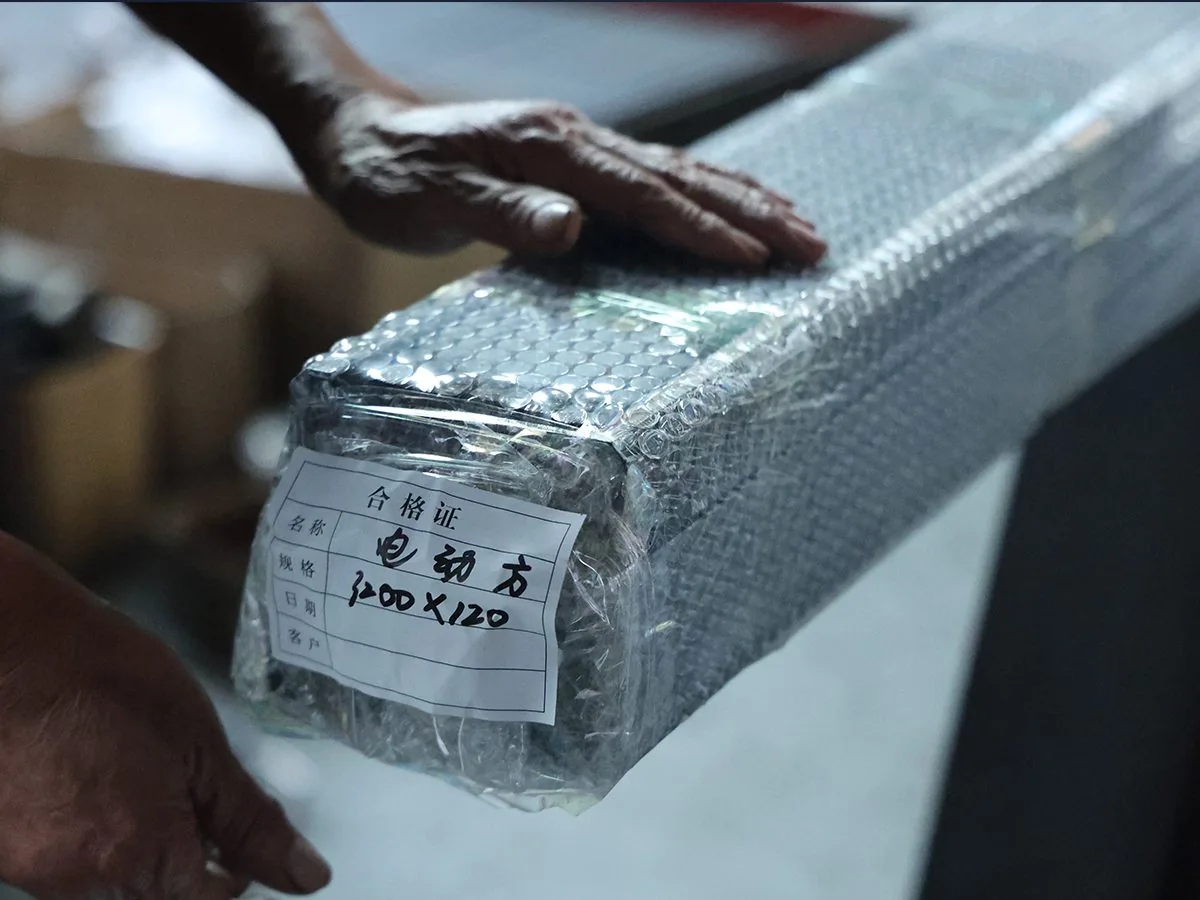
Réaliser la protection de surface spécifiée et le marquage au laser à fibre du code modèle, de la longueur et du numéro de série. Les options de brunissage et le marquage OEM sont définis à la commande. L’outillage est protégé par une huile anticorrosion et un film VCI, puis préparé dans des caisses en bois avec les documents d’expédition requis.
- Identification
- Laser à fibre : code modèle, longueur et numéro de série ; marquage OEM selon les accords
- Emballage de protection
- Caisses en bois, huile anticorrosion et film VCI
QUALITÉ AVANT LIBÉRATION
Mesuré selon le plan. Préparé pour votre application.
Avant le marquage, la hauteur, la rectitude et l’angle de chaque outil sont mesurés, et la dureté est contrôlée par lot. Les relevés sont classés par numéro de série afin de permettre la traçabilité des informations de production et de contrôle après la livraison.
Dimensions et géométrie
Hauteur et rectitude à ±0,02 mm sur toute la longueur ; angle et rayon contrôlés selon les spécifications.
Matériau et dureté
Dureté du rayon de travail HRC 52–58, vérifiée par lot selon les exigences de matériau et de traitement.
Surface et faces de travail
Ra 0,8 sur les faces de travail, avec des contrôles finaux de l’état de surface avant protection.
Relevés et identification
Rapports de MMT, de matériau et de dureté liés à l’identification de l’outillage ; besoins documentaires convenus avant libération.
- ISO 9001:2015
- Porte-outils marqués CE
- Certificats matière EN 10204 3.1
- Revêtements conformes à RoHS
AVANT VOTRE PREMIÈRE COMMANDE
L’acier, la dureté et les détails essentiels.
Cinq questions pratiques pour vous aider à définir une commande d’outillage. Transmettez votre plan et votre application lorsqu’une exigence nécessite une réponse plus précise.
Quel matériau est utilisé pour l’outillage ?
Les poinçons et matrices utilisent du 42CrMo4 (1.7225) ; les matrices moins sollicitées et les porte-outils du C45 ; les outils destinés à la nitruration du 39NiCrMo3. La matière est contrôlée par ultrasons et fournie avec un certificat de contrôle d’aciérie EN 10204 3.1. La nuance finale est confirmée avec le plan et la commande.
Comment la dureté et le traitement thermique sont-ils définis ?
Le rayon de travail est trempé par induction à HRC 52–58, sur une profondeur durcie de 3–5 mm. Le corps de l’outil est revenu pour atteindre une résistance de 1 100–1 200 N/mm². Ces valeurs s’appliquent au traitement spécifié de l’arête de travail ; le procédé final suit le matériau et le plan de l’outil.
Comment les tolérances de hauteur et de rectitude sont-elles convenues ?
La hauteur de travail et la rectitude sont maîtrisées à ±0,02 mm sur toute la longueur rectifiée, jusqu’à 4 000 mm en une seule pièce. Les faces de travail présentent une finition Ra 0,8. Confirmez les dimensions requises du plan, la segmentation et les critères d’ajustement à la commande.
Des rapports de contrôle et des documents matière peuvent-ils être fournis ?
Des rapports de MMT, des rapports de dureté et des certificats matière peuvent être fournis. Les relevés de contrôle sont liés au numéro de série marqué au laser pour assurer la traçabilité. Convenez des documents et des éventuelles exigences particulières de réception avant la commande.
Quel est le délai de livraison pour un outillage sur mesure ?
Le délai de livraison est confirmé après examen du plan, de la quantité et des exigences de matériau, de traitement et de contrôle. Envoyez le plan de la pièce et les détails de l’interface de la presse plieuse pour recevoir une proposition d’outillage et un calendrier de livraison.
PARLONS DE VOTRE OUTILLAGE
Découvrez le processus. Parlons de votre prochaine pièce.
Organisez une visite d’usine ou renseignez-vous sur une visite vidéo. Pour un projet d’outillage, envoyez le plan de la pièce, le matériau, l’épaisseur et l’interface de la presse plieuse afin d’engager la discussion.
Contacter COVO · Parcourir les outils