COVO · 제조 공정
하나의 강재에서, 정확한 절곡까지.
재료와 도면 검토에서 최종 작업 형상 완성까지 프레스 브레이크 금형의 생산 과정을 살펴보세요. 각 단계는 가공, 처리 및 검사를 실제 절곡 작업의 요구 사항과 연결합니다.
공장 방문 문의 · 제조 공정 살펴보기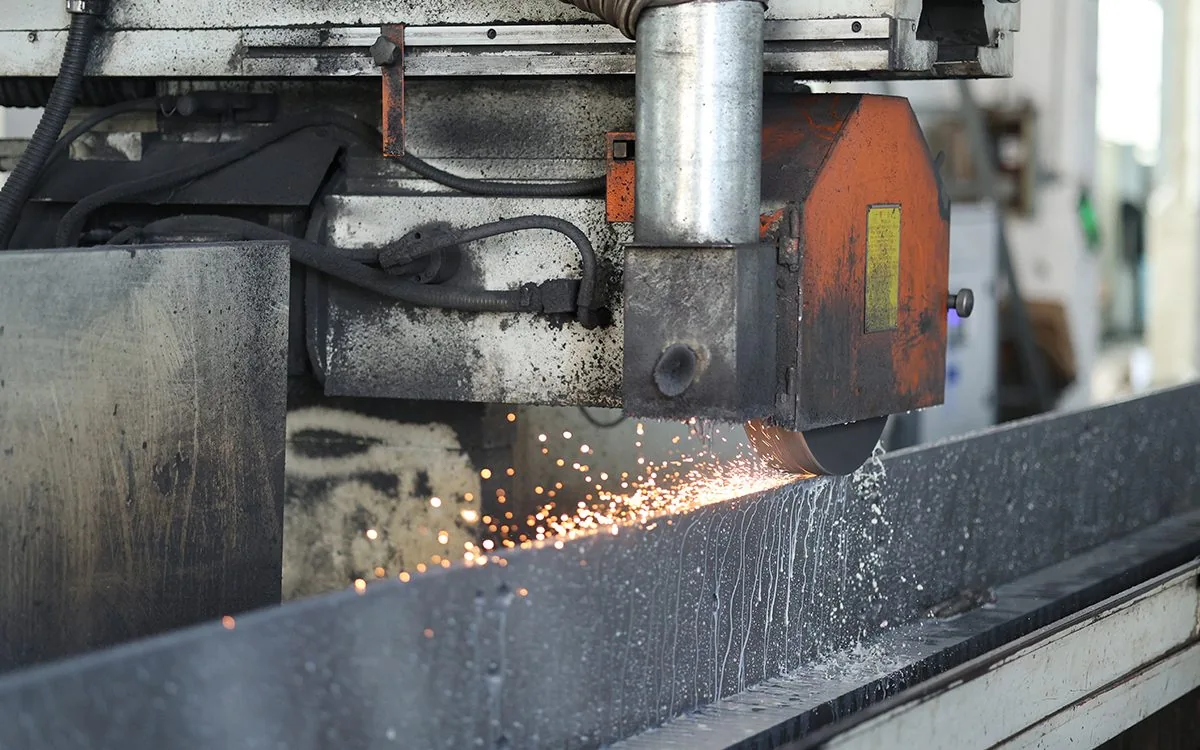
전장 연삭
4 m
평면 연삭기로 최대 4,000 mm 길이의 금형을 마무리합니다.
CNC 형상 가공
12 대
4축 머시닝 센터로 형상과 기준면을 가공합니다.
유도 경화
2 개 라인
작업 날의 경화 깊이를 3–5 mm로 관리합니다.
치수 검사
3 대 CMM
CMM 검사에 4 m 직진도 검사대를 함께 활용합니다.
생산 과정
여섯 단계, 일관된 품질 기준.
재료 준비, 가공, 처리, 연삭, 검사 및 출하는 서로 이어지는 생산 과정입니다. 각 단계의 역할과 다음 단계로 넘어가기 전에 확인하는 사항을 알아보세요.
공정 01
재료 선정 및 준비
신뢰할 수 있는 금형은 명확한 사양에서 시작됩니다.
생산 전에 도면, 용도와 소재 배치를 검토합니다. 펀치와 다이에는 42CrMo4, 저하중 다이와 홀더에는 C45, 질화 처리가 필요한 금형에는 39NiCrMo3를 사용합니다. 소재는 초음파 탐상을 거치며 EN 10204 3.1 밀 시트가 제공됩니다. 필요에 따라 단조와 응력 제거로 안정적인 소재를 준비합니다.
- 강재 종류
- 42CrMo4 · C45 · 39NiCrMo3
- 재료 확인
- EN 10204 3.1 밀 시트 및 소재 초음파 탐상
공정 02
CNC 형상 가공
형상과 기준면을 함께 가공합니다.
4축 CNC 머시닝 센터로 형상을 밀링하고, 섕크와 숄더를 한 번의 고정으로 마무리하여 직각 관계를 유지합니다. 조가공으로 기본 형상을 만들고 열처리와 최종 연삭을 위한 여유량을 관리합니다.
- 가공 장비
- 4축 CNC 머시닝 센터 12대
- 형상 공차
- 연삭 전 ±0.05 mm
공정 03
열처리
작업면의 내마모성과 심부의 인성을 조화시킵니다.
금형 본체는 담금질과 뜨임을 통해 1,100–1,200 N/mm²의 강도를 확보합니다. 작업 반경부는 HRC 52–58로 유도 경화하며 경화 깊이는 3–5 mm로, 날의 내마모성과 심부의 인성을 조화시킵니다. 이 수치는 지정된 작업 날의 처리 기준이며 모든 금형의 모든 표면에 적용되는 값은 아닙니다.
- 작업 날 경도
- HRC 52–58
- 경화 깊이 및 본체
- 3–5 mm, 본체 강도 1,100–1,200 N/mm²
공정 04
정밀 연삭 및 분할
작업 형상을 최종 상태로 완성합니다.
열처리 후 높이, 섕크와 작업면을 전장에 걸쳐 정밀 연삭합니다. 최대 4,000 mm 길이에서 높이와 직진도를 ±0.02 mm로 관리합니다. 표준 또는 맞춤 분할 금형을 준비하면서 단면, 버 제거와 금형 세트의 조립 적합성을 확인합니다.
- 높이 및 직진도
- 4,000 mm 전장에서 ±0.02 mm
- 작업면 거칠기
- Ra 0.8
공정 05
품질 검사
출하 승인 전에 도면과 대조하여 확인합니다.
CMM 3대와 4 m 직진도 검사대로 치수 검사를 지원합니다. 각 금형의 높이, 직진도와 각도를 검사하고 경도는 배치별로 확인합니다. 도면 검토와 실제 시험 절곡으로 측정 결과를 용도에 연결하며, 보고서는 일련번호별로 보관합니다.
- 검사 장비
- CMM 3대 및 4 m 직진도 검사대
- 추적 기록
- 일련번호와 연결된 높이, 각도 및 경도 보고서
공정 06
표면 보호, 마킹 및 출하
납품 과정에서도 금형을 식별하고 보호할 수 있도록 준비합니다.
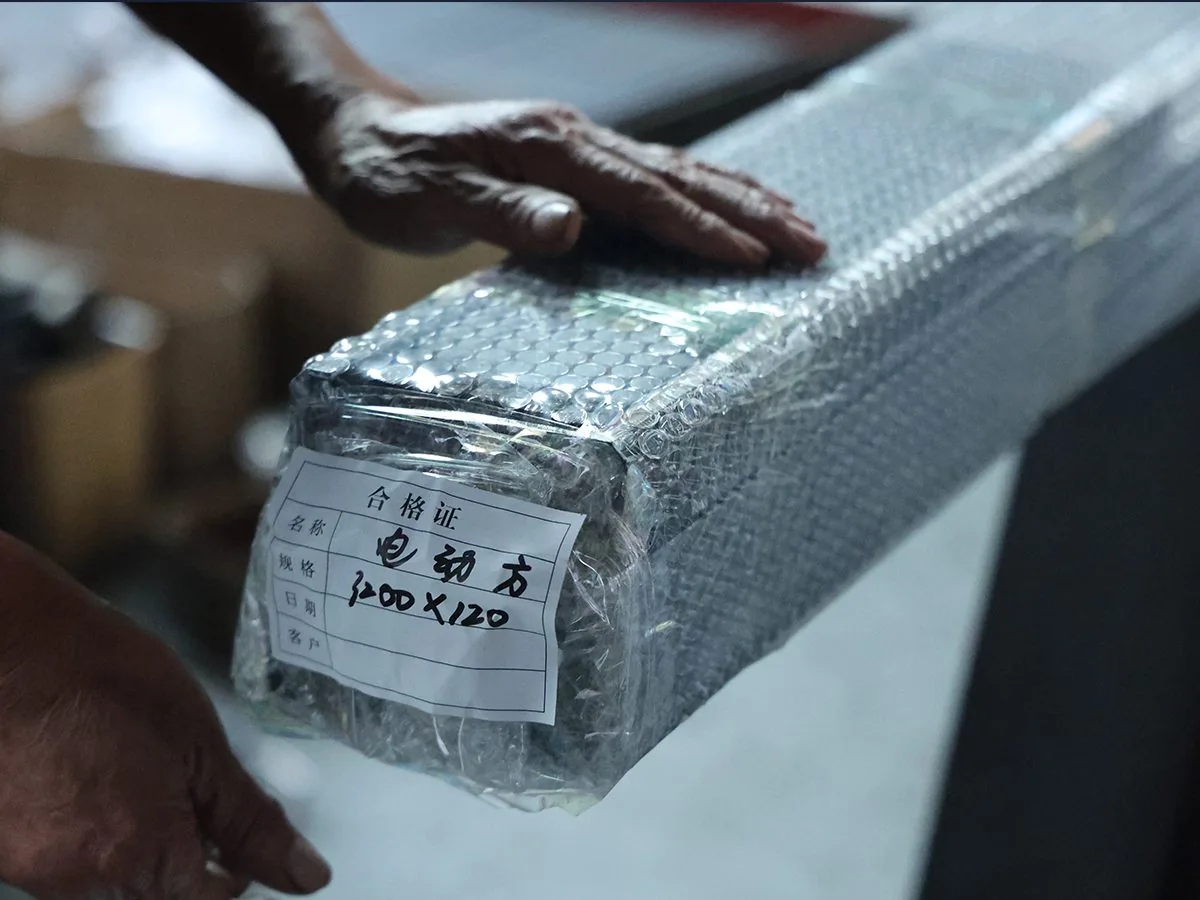
지정된 표면 보호를 완료하고 파이버 레이저로 모델 코드, 길이와 일련번호를 마킹합니다. 흑색 산화피막 옵션과 OEM 마킹은 주문에 맞춰 준비합니다. 금형은 방청유와 VCI 필름으로 보호한 후 목재 상자에 포장하고 필요한 운송 서류를 준비합니다.
- 식별 정보
- 파이버 레이저로 모델, 길이, 일련번호 마킹 및 합의된 OEM 마킹
- 보호 포장
- 목재 상자, 방청유 및 VCI 필름
출하 품질 확인
도면에 따라 측정하고, 실제 용도에 맞게 준비합니다.
마킹 전에 각 금형의 높이, 직진도와 각도를 측정하고, 경도는 배치별로 검사합니다. 기록은 일련번호별로 보관하여 납품 후에도 생산 및 검사 정보를 추적할 수 있습니다.
치수 및 형상
전장 높이와 직진도 ±0.02 mm, 사양에 따라 각도와 반경을 확인합니다.
재료 및 경도
작업 반경부 경도 HRC 52–58을 재료와 처리 요구 사항에 따라 배치별로 검증합니다.
표면 및 작업면
작업면 거칠기 Ra 0.8 및 보호 처리 전 최종 표면 상태를 확인합니다.
기록 및 식별
CMM, 재료 및 경도 보고서를 금형 식별 정보와 연결하고 출하 전에 필요한 서류를 협의합니다.
- ISO 9001:2015
- CE 마크가 있는 홀더
- EN 10204 3.1 재료 성적서
- RoHS 요구 사항을 충족하는 코팅
첫 주문 전에
강재, 경도, 그리고 중요한 세부 사항.
금형 주문 사양을 정하는 데 도움이 되는 다섯 가지 질문입니다. 더 구체적인 답변이 필요하면 도면과 용도 정보를 함께 보내주세요.
금형에는 어떤 재료를 사용하나요?
펀치와 다이에는 42CrMo4(1.7225), 저하중 다이와 홀더에는 C45, 질화 처리가 지정된 금형에는 39NiCrMo3를 사용합니다. 소재는 초음파 탐상을 거치며 EN 10204 3.1 밀 시트가 제공됩니다. 최종 강종은 도면과 주문 내용에 따라 확인합니다.
경도와 열처리 사양은 어떻게 정하나요?
작업 반경부는 HRC 52–58로 유도 경화하며 경화 깊이는 3–5 mm입니다. 금형 본체는 뜨임을 통해 1,100–1,200 N/mm²의 강도를 확보합니다. 이 수치는 지정된 작업 날의 처리에 해당하며, 최종 공정은 재료와 금형 도면에 따릅니다.
높이와 직진도 공차는 어떻게 협의하나요?
단일 금형 최대 4,000 mm의 전체 연삭 길이에서 작업 높이와 직진도를 ±0.02 mm로 관리합니다. 작업면 거칠기는 Ra 0.8입니다. 필요한 도면 치수, 분할 구성과 조립 기준은 주문 시 확인해 주세요.
검사 보고서와 재료 서류를 제공받을 수 있나요?
CMM 보고서, 경도 보고서와 재료 성적서를 제공할 수 있습니다. 검사 기록은 레이저 마킹된 일련번호와 연결하여 이력을 추적합니다. 필요한 서류와 특별한 인수 기준은 주문 전에 협의해 주세요.
맞춤 금형의 납기는 얼마나 되나요?
도면, 수량, 재료, 열처리와 검사 요구 사항을 검토한 후 납기를 확인합니다. 금형 제안과 납품 일정을 안내받으려면 부품 도면과 프레스 브레이크 인터페이스 정보를 보내주세요.
필요한 금형을 함께 검토합니다
제조 과정을 확인하고, 다음 부품을 상담하세요.
공장 방문이나 영상 공장 투어를 문의하세요. 금형 프로젝트 상담에는 부품 도면, 재료, 판 두께와 프레스 브레이크 인터페이스 정보를 준비해 주세요.
COVO에 문의 · 금형 제품 보기