COVO · PRODUKCJA
Od stalowego półfabrykatu do precyzyjnego gięcia.
Prześledź produkcję narzędzia do prasy krawędziowej — od weryfikacji materiału i rysunku do gotowego profilu roboczego. Każdy etap łączy obróbkę, uszlachetnianie i kontrolę z wymaganiami danego zastosowania w gięciu.
Umów wizytę w zakładzie · Poznaj proces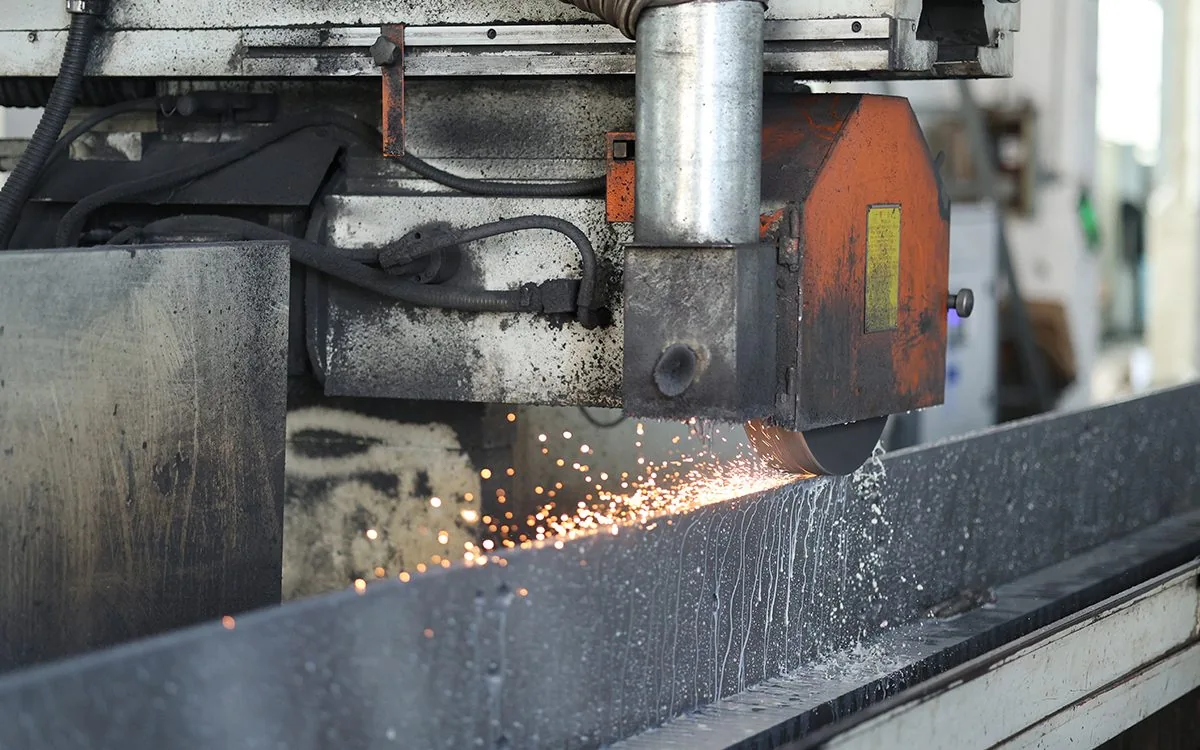
Szlifowanie na całej długości
4 m
Szlifierki do płaszczyzn wykańczają narzędzia o długości do 4 000 mm.
Obróbka profilu CNC
12 maszyn
Czteroosiowe centra obróbcze wykonują profil i powierzchnie bazowe.
Hartowanie indukcyjne
2 linie
Hartowanie krawędzi roboczej na kontrolowaną głębokość 3–5 mm.
Kontrola wymiarowa
3 maszyny CMM
Kontrolę na współrzędnościowych maszynach pomiarowych wspiera stanowisko do pomiaru prostoliniowości o długości 4 m.
PRZEBIEG PRODUKCJI
Sześć etapów. Jeden standard na całej drodze.
Przygotowanie materiału, obróbka, uszlachetnianie, szlifowanie, kontrola i wysyłka tworzą spójny proces produkcyjny. Zobacz, co obejmuje każdy etap i co należy sprawdzić przed przejściem do następnego.
Etap 01
Dobór i przygotowanie materiału
Niezawodne narzędzie zaczyna się od jasnej specyfikacji.
Weryfikacja rysunku, zastosowania i partii materiału przed produkcją. Stemple i matryce wykonuje się z 42CrMo4, matryce do mniejszych obciążeń i uchwyty z C45, a narzędzia azotowane z 39NiCrMo3. Materiał jest badany ultradźwiękowo i dostarczany ze świadectwem odbioru hutniczego EN 10204 3.1; w razie potrzeby kucie i odprężanie zapewniają stabilny półfabrykat.
- Gatunki stali
- 42CrMo4 · C45 · 39NiCrMo3
- Weryfikacja materiału
- Świadectwo odbioru hutniczego EN 10204 3.1; materiał badany ultradźwiękowo
Etap 02
Obróbka profilu CNC
Wykonanie geometrii i powierzchni bazowych.
Profil jest frezowany na czteroosiowych centrach obróbczych CNC, a chwyt i stopień oporowy są wykańczane w jednym zamocowaniu, aby zachować ich wzajemną prostopadłość. Obróbka zgrubna nadaje zasadniczą geometrię i pozostawia kontrolowany naddatek na obróbkę cieplną oraz końcowe szlifowanie.
- Centra obróbcze
- 12 × czteroosiowe centra obróbcze CNC
- Tolerancja profilu
- ±0,05 mm przed szlifowaniem
Etap 03
Obróbka cieplna
Połączenie odpornej na zużycie powierzchni roboczej z ciągliwym rdzeniem.
Korpus narzędzia jest hartowany i odpuszczany do wytrzymałości 1 100–1 200 N/mm². Promień roboczy jest hartowany indukcyjnie do HRC 52–58 na głębokość 3–5 mm, co łączy odporną na zużycie krawędź z ciągliwym rdzeniem. Wartości te opisują obróbkę krawędzi roboczej i nie dotyczą każdej powierzchni każdego narzędzia.
- Twardość krawędzi roboczej
- HRC 52–58
- Głębokość hartowania i korpus
- 3–5 mm; wytrzymałość korpusu 1 100–1 200 N/mm²
Etap 04
Szlifowanie precyzyjne i segmentacja
Nadanie profilowi roboczemu ostatecznej postaci.
Po obróbce cieplnej wysokość, chwyt i powierzchnie robocze są precyzyjnie szlifowane na całej długości. Wysokość i prostoliniowość są utrzymywane w granicach ±0,02 mm na długości do 4 000 mm. Segmenty standardowe lub niestandardowe są przygotowywane z uwzględnieniem powierzchni czołowych, usuwania zadziorów i dopasowania zestawu narzędzi.
- Wysokość i prostoliniowość
- ±0,02 mm na długości 4 000 mm
- Wykończenie powierzchni roboczych
- Ra 0,8
Etap 05
Kontrola jakości
Weryfikacja narzędzia względem rysunku przed dopuszczeniem do wysyłki.
Trzy współrzędnościowe maszyny pomiarowe i stanowisko do pomiaru prostoliniowości o długości 4 m wspierają kontrolę wymiarową. Każde narzędzie jest sprawdzane pod względem wysokości, prostoliniowości i kąta; twardość jest weryfikowana dla każdej partii. Przegląd rysunku i praktyczna próba gięcia łączą wyniki pomiarów z zastosowaniem, a raporty są archiwizowane według numeru seryjnego.
- Wyposażenie kontrolne
- 3 × CMM i stanowisko do pomiaru prostoliniowości o długości 4 m
- Identyfikowalne zapisy
- Raporty wysokości, kąta i twardości powiązane z numerem seryjnym
Etap 06
Ochrona, znakowanie i wysyłka
Zachowanie identyfikowalności i ochrony narzędzia aż do dostawy.
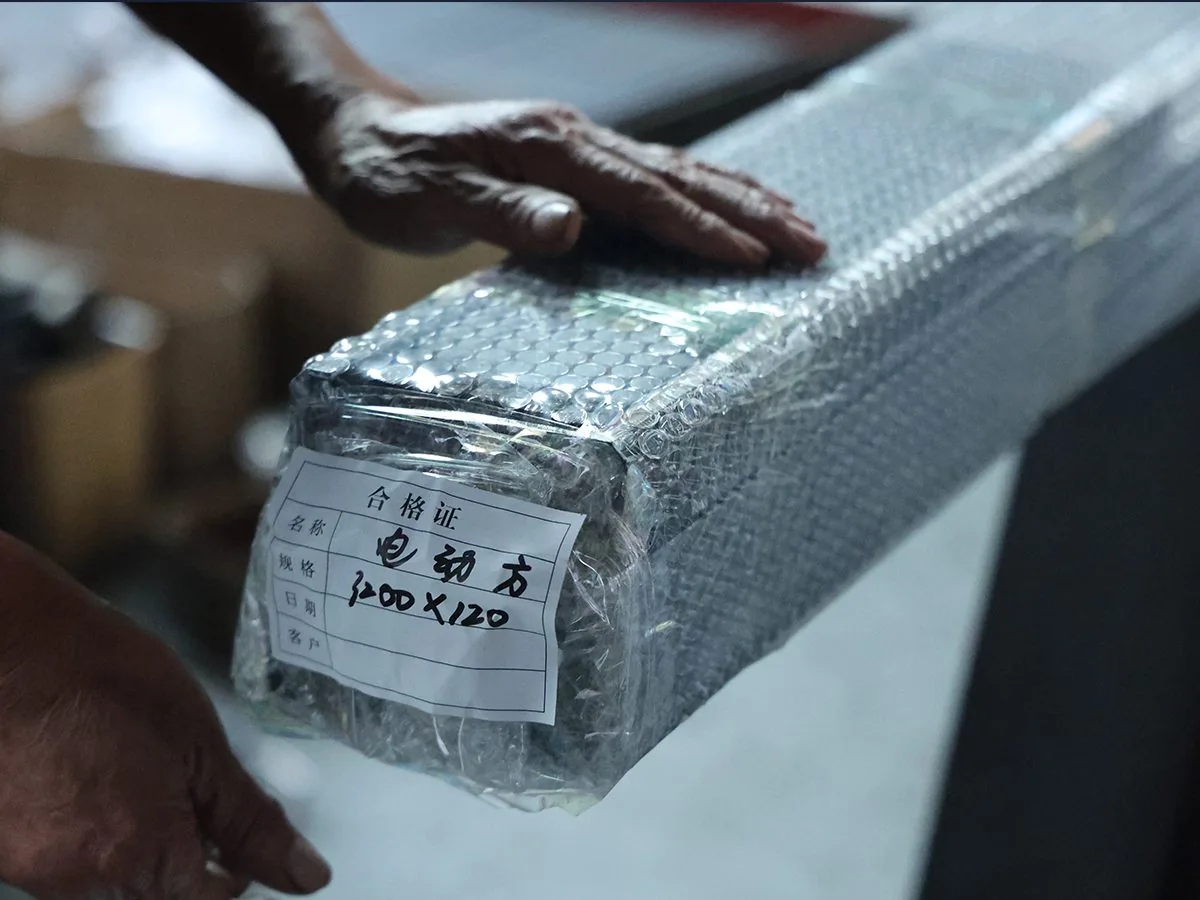
Wykonanie wymaganej ochrony powierzchni i znakowania laserem światłowodowym kodu modelu, długości oraz numeru seryjnego. Opcje czernienia i znakowanie OEM są uzgadniane zgodnie z zamówieniem. Narzędzia są zabezpieczane olejem antykorozyjnym i folią VCI, a następnie przygotowywane w skrzyniach drewnianych wraz z wymaganymi dokumentami wysyłkowymi.
- Identyfikacja
- Laser światłowodowy: kod modelu, długość i numer seryjny; znakowanie OEM zgodnie z uzgodnieniami
- Opakowanie ochronne
- Skrzynie drewniane, olej antykorozyjny i folia VCI
JAKOŚĆ PRZED DOPUSZCZENIEM DO WYSYŁKI
Pomiary według rysunku. Przygotowanie do Twojego zastosowania.
Przed znakowaniem mierzy się wysokość, prostoliniowość i kąt każdego narzędzia, a twardość sprawdza dla każdej partii. Zapisy są archiwizowane według numeru seryjnego, aby informacje o produkcji i kontroli można było odtworzyć po dostawie.
Wymiary i geometria
Wysokość i prostoliniowość ±0,02 mm na całej długości; kąt i promień sprawdzane względem specyfikacji.
Materiał i twardość
Twardość promienia roboczego HRC 52–58, weryfikowana dla każdej partii względem wymagań materiałowych i obróbki.
Powierzchnia i strefy robocze
Ra 0,8 na powierzchniach roboczych oraz końcowa kontrola stanu powierzchni przed zabezpieczeniem.
Dokumentacja i identyfikacja
Raporty CMM, materiałowe i twardości powiązane z oznakowaniem narzędzi; wymagane dokumenty uzgadniane przed dopuszczeniem do wysyłki.
- ISO 9001:2015
- Uchwyty z oznakowaniem CE
- Świadectwa materiałowe EN 10204 3.1
- Powłoki zgodne z RoHS
PRZED PIERWSZYM ZAMÓWIENIEM
Stal, twardość i szczegóły, które mają znaczenie.
Pięć praktycznych pytań pomagających określić wymagania zamówienia narzędzi. Przekaż rysunek i informacje o zastosowaniu, gdy wymaganie potrzebuje bardziej szczegółowej odpowiedzi.
Z jakiego materiału wykonuje się narzędzia?
Stemple i matryce wykonuje się z 42CrMo4 (1.7225); matryce do mniejszych obciążeń i uchwyty z C45; narzędzia przeznaczone do azotowania z 39NiCrMo3. Materiał jest badany ultradźwiękowo i dostarczany ze świadectwem odbioru hutniczego EN 10204 3.1. Ostateczny gatunek jest potwierdzany z rysunkiem i zamówieniem.
Jak określa się twardość i obróbkę cieplną?
Promień roboczy jest hartowany indukcyjnie do HRC 52–58 na głębokość 3–5 mm. Korpus narzędzia jest odpuszczany do wytrzymałości 1 100–1 200 N/mm². Wartości te dotyczą określonej obróbki krawędzi roboczej; końcowy proces wynika z materiału i rysunku narzędzia.
Jak uzgadnia się tolerancje wysokości i prostoliniowości?
Wysokość robocza i prostoliniowość są kontrolowane w granicach ±0,02 mm na całej szlifowanej długości, do 4 000 mm w jednym odcinku. Powierzchnie robocze mają wykończenie Ra 0,8. Potwierdź wymagane wymiary rysunkowe, segmentację i kryteria pasowania przy zamówieniu.
Czy można otrzymać raporty kontroli i dokumenty materiałowe?
Można dostarczyć raporty CMM, raporty twardości i świadectwa materiałowe. Zapisy kontroli są powiązane z numerem seryjnym naniesionym laserowo, co zapewnia identyfikowalność. Uzgodnij dokumenty i ewentualne szczególne wymagania odbiorowe przed złożeniem zamówienia.
Jaki jest termin dostawy narzędzi na zamówienie?
Termin dostawy jest potwierdzany po weryfikacji rysunku, ilości oraz wymagań dotyczących materiału, obróbki i kontroli. Prześlij rysunek detalu i szczegóły interfejsu mocowania prasy krawędziowej, aby otrzymać propozycję narzędzi i harmonogram dostawy.
POROZMAWIAJMY O TWOICH NARZĘDZIACH
Poznaj proces. Omów kolejny detal.
Umów wizytę w zakładzie lub zapytaj o prezentację wideo. Aby rozpocząć rozmowę o projekcie narzędzia, prześlij rysunek detalu, materiał, grubość i interfejs mocowania prasy krawędziowej.
Skontaktuj się z COVO · Przeglądaj narzędzia