COVO · ПРОИЗВОДСТВО
От стальной заготовки — к точному гибу.
Проследите путь листогибочной оснастки от проверки материала и чертежа до готового рабочего профиля. На каждом этапе обработка, термообработка и контроль согласуются с требованиями вашей задачи гибки.
Организовать посещение завода · Изучить процесс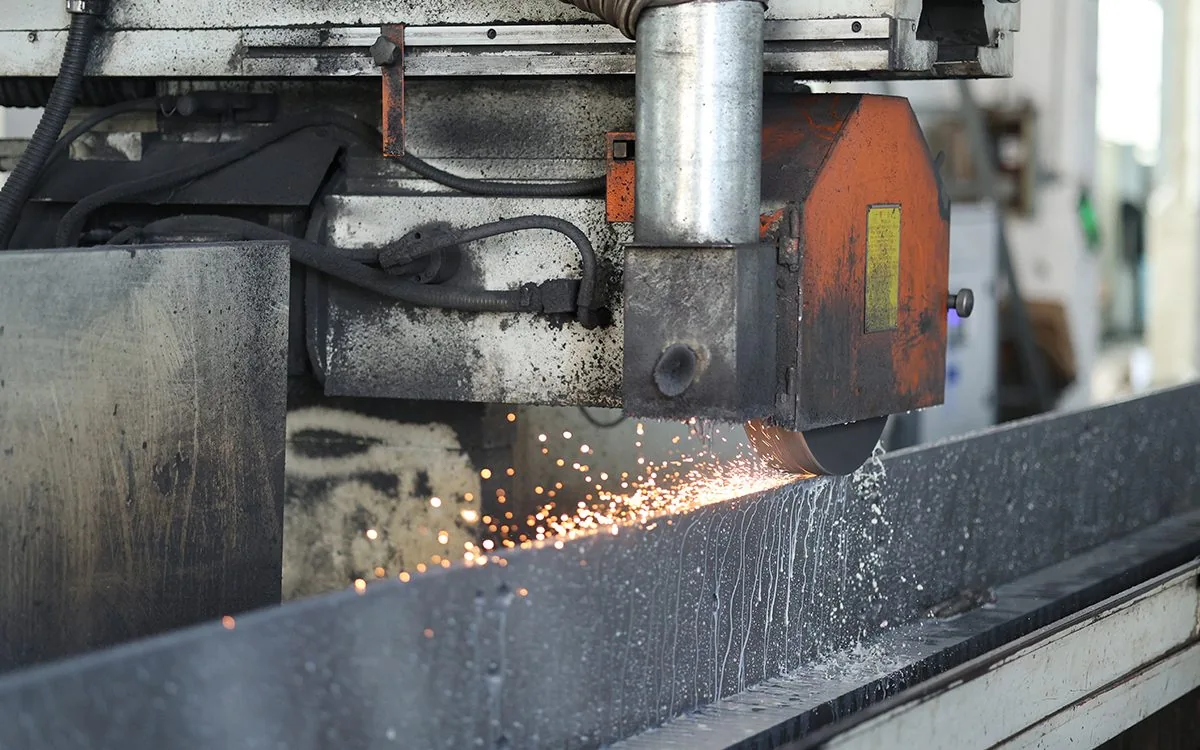
Шлифование по всей длине
4 м
Плоскошлифовальные станки доводят оснастку длиной до 4 000 мм.
Профильная обработка на ЧПУ
12 станков
Четырёхосевые обрабатывающие центры формируют профиль и базовые поверхности.
Индукционная закалка
2 линии
Упрочнение рабочей кромки с контролируемой глубиной 3–5 мм.
Контроль размеров
3 КИМ
Измерения на КИМ дополняет стенд прямолинейности длиной 4 м.
ПРОИЗВОДСТВЕННЫЙ МАРШРУТ
Шесть этапов. Единый подход к качеству.
Подготовка материала, механическая обработка, термообработка, шлифование, контроль и отгрузка образуют связанную производственную цепочку. Узнайте назначение каждого этапа и что проверяется перед переходом к следующему.
Этап 01
Выбор и подготовка материала
Надёжная оснастка начинается с чёткой спецификации.
До производства проверяются чертёж, применение и партия материала. Для пуансонов и матриц применяется 42CrMo4, для менее нагруженных матриц и держателей — C45, для оснастки под азотирование — 39NiCrMo3. Заготовки проходят ультразвуковой контроль и поставляются с сертификатом EN 10204 3.1; при необходимости выполняются ковка и снятие напряжений.
- Марки стали
- 42CrMo4 · C45 · 39NiCrMo3
- Проверка материала
- Сертификат EN 10204 3.1 и ультразвуковой контроль заготовок
Этап 02
Профильная обработка на ЧПУ
Формирование геометрии и базовых поверхностей.
Профиль фрезеруется на четырёхосевых центрах с ЧПУ; хвостовик и заплечик доводятся за один установ для сохранения взаимной перпендикулярности. Черновая обработка формирует основную геометрию и контролируемый припуск на термообработку и окончательное шлифование.
- Обрабатывающие центры
- 12 четырёхосевых центров с ЧПУ
- Допуск профиля
- ±0.05 мм до шлифования
Этап 03
Термообработка
Баланс износостойкой рабочей поверхности и вязкой сердцевины.
Корпус оснастки проходит закалку и отпуск до прочности 1 100–1 200 Н/мм². Рабочий радиус индукционно закаливается до HRC 52–58 на глубину 3–5 мм, сочетая износостойкую кромку с вязкой сердцевиной. Эти значения относятся к предусмотренной обработке рабочей кромки, а не ко всем поверхностям любой оснастки.
- Твёрдость рабочей кромки
- HRC 52–58
- Глубина закалки и корпус
- 3–5 мм; прочность корпуса 1 100–1 200 Н/мм²
Этап 04
Точное шлифование и сегментация
Доведение рабочего профиля до окончательной формы.
После термообработки высота, хвостовик и рабочие поверхности точно шлифуются по всей длине. Высота и прямолинейность выдерживаются в пределах ±0.02 мм на длинах до 4 000 мм. Стандартные или специальные сегменты подготавливаются с проверкой торцов, удалением заусенцев и согласованием элементов комплекта.
- Высота и прямолинейность
- ±0.02 мм на длине 4 000 мм
- Шероховатость рабочих поверхностей
- Ra 0.8
Этап 05
Контроль качества
Проверка оснастки по чертежу перед выпуском.
Размерный контроль обеспечивают три КИМ и стенд прямолинейности длиной 4 м. У каждой единицы оснастки проверяются высота, прямолинейность и угол; твёрдость проверяется по каждой партии. Проверка чертежа и пробная гибка связывают измерения с применением, а протоколы хранятся по серийному номеру.
- Контрольное оборудование
- 3 КИМ и стенд прямолинейности длиной 4 м
- Прослеживаемые записи
- Протоколы высоты, угла и твёрдости связаны с серийным номером
Этап 06
Защита, маркировка и отгрузка
Сохранение идентификации и защиты оснастки при поставке.
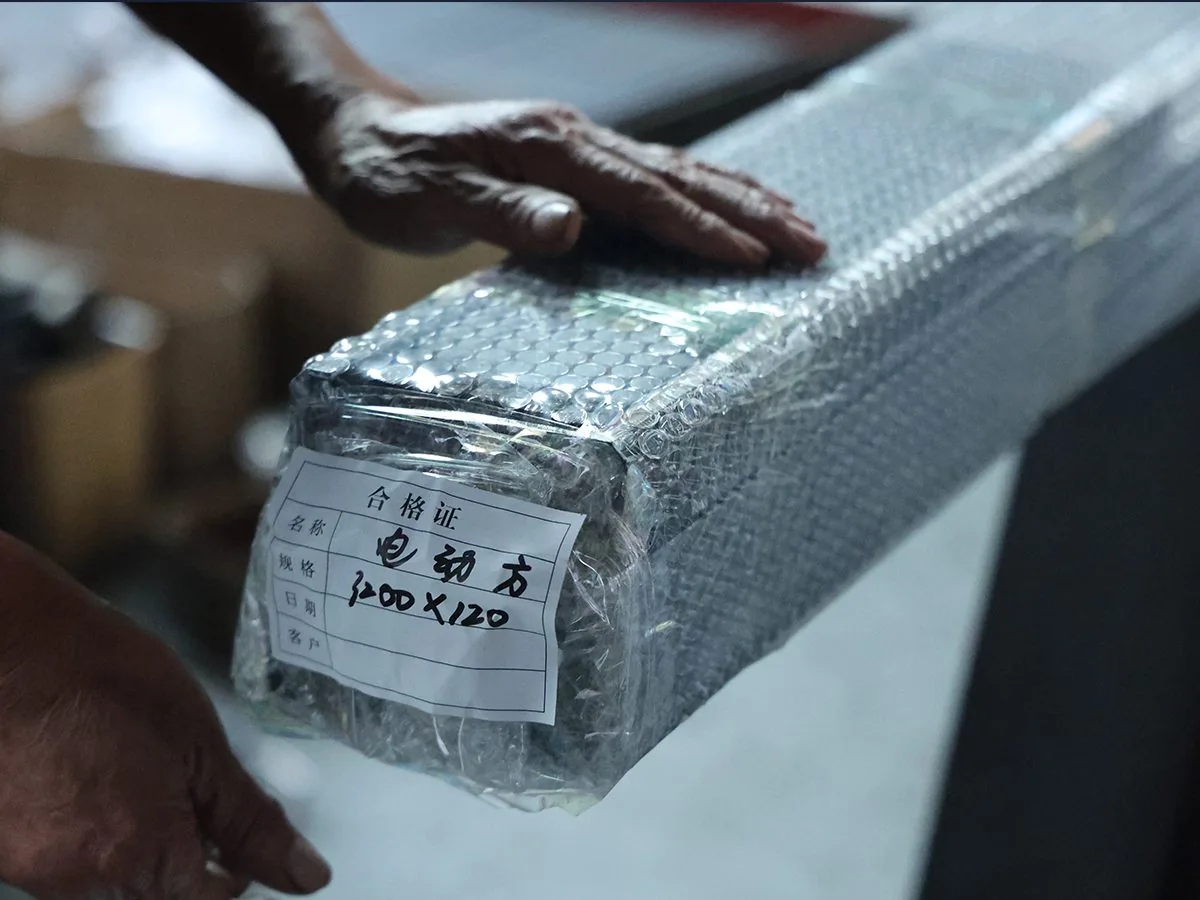
Выполняется предусмотренная защита поверхности и волоконно-лазерная маркировка кода модели, длины и серийного номера. Оксидирование и OEM-маркировка согласуются в заказе. Оснастка защищается антикоррозионным маслом и плёнкой VCI, затем упаковывается в деревянные ящики с необходимыми отгрузочными документами.
- Идентификация
- Волоконный лазер: модель, длина, серийный номер; OEM-маркировка по согласованию
- Защитная упаковка
- Деревянные ящики, антикоррозионное масло и плёнка VCI
КАЧЕСТВО ПЕРЕД ВЫПУСКОМ
Измерения по чертежу. Подготовка под вашу задачу.
Перед маркировкой у каждой единицы оснастки измеряются высота, прямолинейность и угол; твёрдость проверяется по партиям. Записи хранятся по серийному номеру для прослеживаемости производственной и контрольной информации после поставки.
Размеры и геометрия
Высота и прямолинейность ±0.02 мм по всей длине; угол и радиус проверяются по спецификации.
Материал и твёрдость
Твёрдость рабочего радиуса HRC 52–58 проверяется по каждой партии с учётом материала и требований обработки.
Поверхность и рабочие грани
Ra 0.8 на рабочих поверхностях и итоговая проверка состояния перед защитой.
Записи и идентификация
Протоколы КИМ, материал и твёрдость связаны с маркировкой оснастки; состав документов согласуется перед выпуском.
- ISO 9001:2015
- Держатели с маркировкой CE
- Сертификаты материала EN 10204 3.1
- Покрытия, соответствующие RoHS
ПЕРЕД ПЕРВЫМ ЗАКАЗОМ
Сталь, твёрдость и важные детали.
Пять практических вопросов помогут определить требования к заказу оснастки. Для более конкретного ответа приложите чертёж и сведения о применении.
Из какого материала изготавливается оснастка?
Для пуансонов и матриц применяется 42CrMo4 (1.7225), для менее нагруженных матриц и держателей — C45, для оснастки под азотирование — 39NiCrMo3. Заготовки проходят ультразвуковой контроль и поставляются с сертификатом EN 10204 3.1. Окончательная марка согласуется по чертежу и заказу.
Как задаются твёрдость и термообработка?
Рабочий радиус индукционно закаливается до HRC 52–58 на глубину 3–5 мм. Корпус оснастки проходит отпуск до прочности 1 100–1 200 Н/мм². Эти значения относятся к предусмотренной обработке рабочей кромки; окончательный процесс определяется материалом и чертежом оснастки.
Как согласуются допуски высоты и прямолинейности?
Рабочая высота и прямолинейность контролируются в пределах ±0.02 мм по всей шлифованной длине, до 4 000 мм одной деталью. Шероховатость рабочих поверхностей составляет Ra 0.8. Требуемые размеры чертежа, сегментация и условия посадки согласуются в заказе.
Можно ли получить протоколы контроля и документы на материал?
Могут предоставляться протоколы КИМ, проверки твёрдости и сертификаты материала. Для прослеживаемости записи контроля связаны с серийным номером, нанесённым лазером. Необходимые документы и особые условия приёмки согласуйте до заказа.
Каков срок изготовления специальной оснастки?
Срок подтверждается после проверки чертежа, количества, материала, требований к обработке и контролю. Отправьте чертёж детали и данные интерфейса листогибочного пресса, чтобы получить предложение по оснастке и график поставки.
ОБСУДИМ ВАШУ ОСНАСТКУ
Изучите процесс. Обсудим следующую деталь.
Организуйте посещение завода или уточните возможность видеоэкскурсии. Для обсуждения проекта оснастки отправьте чертёж детали, материал, толщину и данные интерфейса листогибочного пресса.
Связаться с COVO · Посмотреть оснастку