COVO · ÜRETİM
Çelik bir taslaktan, hassas bir büküme.
Bir abkant kalıbının üretimini, malzeme ve teknik resim incelemesinden bitmiş çalışma profiline kadar takip edin. Her aşama; işleme, ısıl işlem ve muayeneyi büküm uygulamanızın gereksinimleriyle ilişkilendirir.
Fabrika ziyareti planlayın · Süreci keşfedin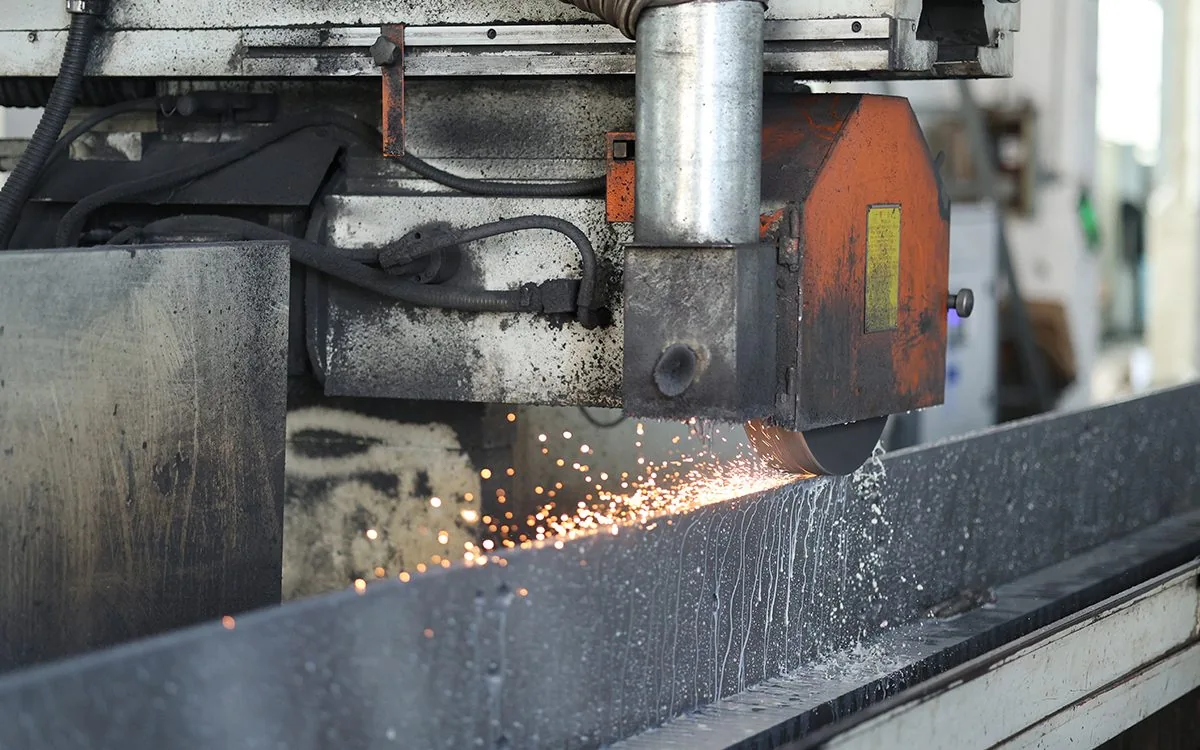
Tam boy taşlama
4 m
Yüzey taşlama tezgâhları, 4.000 mm’ye kadar uzunluktaki kalıpların son işlemesini yapar.
CNC profil işleme
12 makine
Dört eksenli işleme merkezleri profili ve referans yüzeylerini oluşturur.
İndüksiyonla sertleştirme
2 hat
Çalışma kenarının kontrollü 3–5 mm derinlikte sertleştirilmesi.
Boyutsal muayene
3 CMM
Koordinat ölçüm cihazıyla yapılan muayene, 4 m’lik doğrusallık kontrol tezgâhıyla desteklenir.
ÜRETİM AKIŞI
Altı aşama. Baştan sona aynı standart.
Malzeme hazırlığı, işleme, ısıl işlem, taşlama, muayene ve sevkiyat birbiriyle bağlantılı bir üretim akışı oluşturur. Her aşamada neler yapıldığını ve sonraki aşamaya geçmeden önce nelerin kontrol edilmesi gerektiğini görün.
Aşama 01
Malzeme seçimi ve hazırlığı
Güvenilir bir kalıp, açıkça tanımlanmış özelliklerle başlar.
Üretimden önce teknik resmi, uygulamayı ve malzeme partisini inceleyin. Üst ve alt kalıplarda 42CrMo4, daha düşük yüklü alt kalıplarda ve tutucularda C45, nitrürlenen kalıplarda ise 39NiCrMo3 kullanılır. Malzeme ultrasonik testten geçirilir ve EN 10204 3.1 üretici muayene sertifikasıyla sağlanır; gerektiğinde dövme ve gerilim giderme ile kararlı bir taslak hazırlanır.
- Çelik kaliteleri
- 42CrMo4 · C45 · 39NiCrMo3
- Malzeme doğrulama
- EN 10204 3.1 üretici muayene sertifikası; ultrasonik testten geçirilmiş malzeme
Aşama 02
CNC profil işleme
Geometriyi ve referans yüzeylerini oluşturun.
Profil, dört eksenli CNC işleme merkezlerinde frezelenir; sap ve omuz, aralarındaki dikliği korumak için tek bağlamada son ölçülerine getirilir. Kaba işleme, ana geometriyi oluşturur ve ısıl işlem ile son taşlama için kontrollü bir işleme payı bırakır.
- İşleme merkezleri
- 12 × dört eksenli CNC işleme merkezi
- Profil toleransı
- Taşlama öncesi ±0,05 mm
Aşama 03
Isıl işlem
Aşınmaya dayanıklı çalışma yüzeyi ile tok bir çekirdeği bir araya getirin.
Kalıp gövdesi, sertleştirme ve menevişleme ile 1.100–1.200 N/mm² dayanıma ulaştırılır. Çalışma radyüsü, 3–5 mm sertleştirme derinliğiyle HRC 52–58’e indüksiyonla sertleştirilerek aşınmaya dayanıklı bir kenar ile tok bir çekirdek bir araya getirilir. Bu değerler çalışma kenarı işlemini tanımlar; her kalıbın tüm yüzeyleri için geçerli değildir.
- Çalışma kenarı sertliği
- HRC 52–58
- Sertleştirme derinliği ve gövde
- 3–5 mm; gövde dayanımı 1.100–1.200 N/mm²
Aşama 04
Hassas taşlama ve segmentlere ayırma
Çalışma profilini son biçimine getirin.
Isıl işlemden sonra yükseklik, sap ve çalışma yüzeyleri tam boy hassas taşlanır. Yükseklik ve doğrusallık, 4.000 mm’ye kadar uzunluklarda ±0,02 mm içinde tutulur. Standart veya özel segmentler; alın yüzeyleri, çapak giderme ve kalıp takımının uyumu gözetilerek hazırlanır.
- Yükseklik ve doğrusallık
- 4.000 mm boyunca ±0,02 mm
- Çalışma yüzeyi kalitesi
- Ra 0,8
Aşama 05
Kalite muayenesi
Kalıbı sevkiyata onaylamadan önce teknik resme göre doğrulayın.
Üç koordinat ölçüm cihazı ve 4 m’lik doğrusallık kontrol tezgâhı boyutsal muayeneyi destekler. Her kalıbın yüksekliği, doğrusallığı ve açısı kontrol edilir; sertlik her parti için doğrulanır. Teknik resim incelemesi ve uygulamalı büküm doğrulaması, ölçümleri uygulamayla ilişkilendirir; raporlar seri numarasına göre arşivlenir.
- Muayene ekipmanları
- 3 × CMM ve 4 m’lik doğrusallık kontrol tezgâhı
- İzlenebilir kayıtlar
- Seri numarasıyla ilişkilendirilmiş yükseklik, açı ve sertlik raporları
Aşama 06
Koruma, markalama ve sevkiyat
Kalıbın teslimata kadar tanımlanabilir ve korunaklı kalmasını sağlayın.
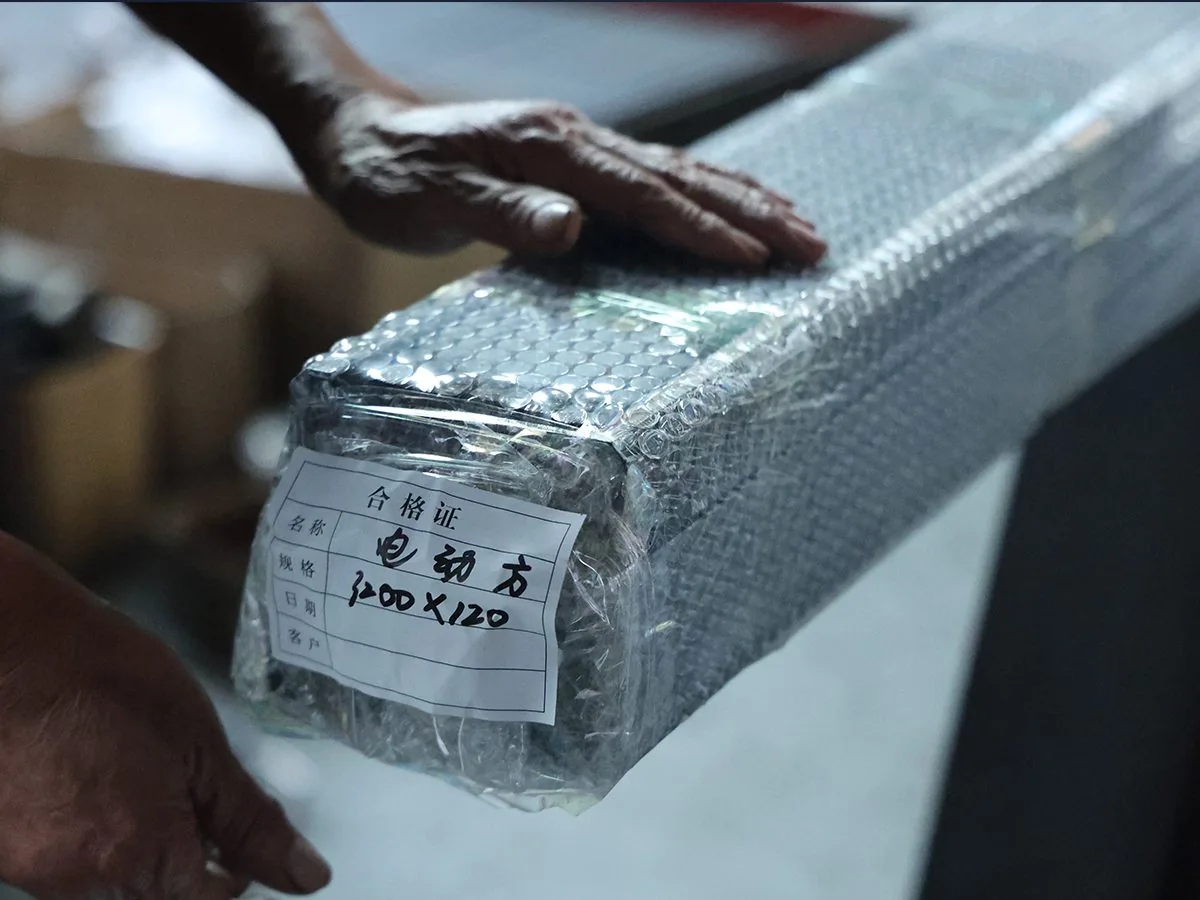
Belirtilen yüzey korumasını ve model kodu, uzunluk ile seri numarasının fiber lazerle markalanmasını tamamlayın. Siyah oksit seçenekleri ve OEM markalama siparişe göre düzenlenir. Kalıplar pas önleyici yağ ve VCI film ile korunur; ardından gerekli sevkiyat belgeleriyle birlikte ahşap sandıklarda hazırlanır.
- Tanımlama
- Fiber lazer: model kodu, uzunluk ve seri numarası; kararlaştırılan OEM markalama
- Koruyucu ambalaj
- Ahşap sandıklar, pas önleyici yağ ve VCI film
SEVKİYAT ONAYINDA KALİTE
Teknik resme göre ölçüldü. Uygulamanız için hazırlandı.
Markalama öncesinde her kalıbın yüksekliği, doğrusallığı ve açısı ölçülür; sertlik her parti için kontrol edilir. Üretim ve muayene bilgilerinin teslimattan sonra izlenebilmesi için kayıtlar seri numarasına göre arşivlenir.
Boyutlar ve geometri
Tam boy boyunca yükseklik ve doğrusallık ±0,02 mm; açı ve radyüs özelliklere göre kontrol edilir.
Malzeme ve sertlik
Çalışma radyüsü sertliği HRC 52–58; malzeme ve ısıl işlem gereksinimlerine göre her parti için doğrulanır.
Yüzey ve çalışma yüzeyleri
Çalışma yüzeylerinde Ra 0,8; koruma öncesinde son yüzey durumu kontrolleri yapılır.
Kayıtlar ve tanımlama
Kalıp tanımlamasıyla ilişkilendirilmiş CMM, malzeme ve sertlik raporları; belge ihtiyaçları sevkiyat onayından önce kararlaştırılır.
- ISO 9001:2015
- CE işaretli tutucular
- EN 10204 3.1 malzeme sertifikaları
- RoHS uyumlu kaplamalar
İLK SİPARİŞİNİZDEN ÖNCE
Çelik, sertlik ve önem taşıyan ayrıntılar.
Kalıp siparişinizi tanımlamanıza yardımcı olacak beş pratik soru. Bir gereksinim daha ayrıntılı yanıt gerektirdiğinde teknik resminizi ve uygulamanızı paylaşın.
Kalıplarda hangi malzeme kullanılır?
Üst ve alt kalıplarda 42CrMo4 (1.7225); daha düşük yüklü alt kalıplarda ve tutucularda C45; nitrürleme için belirtilen kalıplarda ise 39NiCrMo3 kullanılır. Malzeme ultrasonik testten geçirilir ve EN 10204 3.1 üretici muayene sertifikasıyla sağlanır. Nihai kalite, teknik resim ve siparişle birlikte teyit edilir.
Sertlik ve ısıl işlem nasıl belirlenir?
Çalışma radyüsü, 3–5 mm sertleştirme derinliğiyle HRC 52–58’e indüksiyonla sertleştirilir. Kalıp gövdesi, menevişleme ile 1.100–1.200 N/mm² dayanıma ulaştırılır. Bu değerler belirtilen çalışma kenarı işlemi için geçerlidir; nihai süreç malzemeye ve kalıp teknik resmine göre belirlenir.
Yükseklik ve doğrusallık toleransları nasıl kararlaştırılır?
Çalışma yüksekliği ve doğrusallık, tek parçada 4.000 mm’ye kadar tüm taşlanmış boy boyunca ±0,02 mm içinde kontrol edilir. Çalışma yüzeylerinin yüzey kalitesi Ra 0,8’dir. Gerekli teknik resim ölçülerini, segmentlere ayırmayı ve uyum ölçütlerini siparişle birlikte teyit edin.
Muayene raporları ve malzeme belgeleri sağlanabilir mi?
CMM raporları, sertlik raporları ve malzeme sertifikaları sağlanabilir. İzlenebilirlik için muayene kayıtları lazerle markalanmış seri numarasına bağlanır. Sipariş vermeden önce belgeleri ve varsa özel kabul gereksinimlerini kararlaştırın.
Özel kalıplar için teslim süresi nedir?
Teslim süresi; teknik resim, adet, malzeme, ısıl işlem ve muayene gereksinimleri incelendikten sonra teyit edilir. Kalıp önerisi ve teslimat takvimi almak için parça teknik resmini ve abkant bağlantı arayüzünün ayrıntılarını gönderin.
KALIPLARINIZI KONUŞALIM
Süreci görün. Sıradaki parçanızı görüşelim.
Fabrika ziyareti planlayın veya görüntülü fabrika turu hakkında bilgi alın. Bir kalıp projesini görüşmeye başlamak için parça teknik resmini, malzemeyi, kalınlığı ve abkant bağlantı arayüzünü gönderin.
COVO ile iletişime geçin · Kalıpları inceleyin