COVO · 生产制造
从一块钢材, 到每一道精准折弯。
从材料与图纸核验,到工作型面的最终成形,走进一件折弯机模具的制造过程。让机加工、热处理与检验要求,围绕您的实际折弯应用衔接起来。
预约参观工厂 · 了解制造流程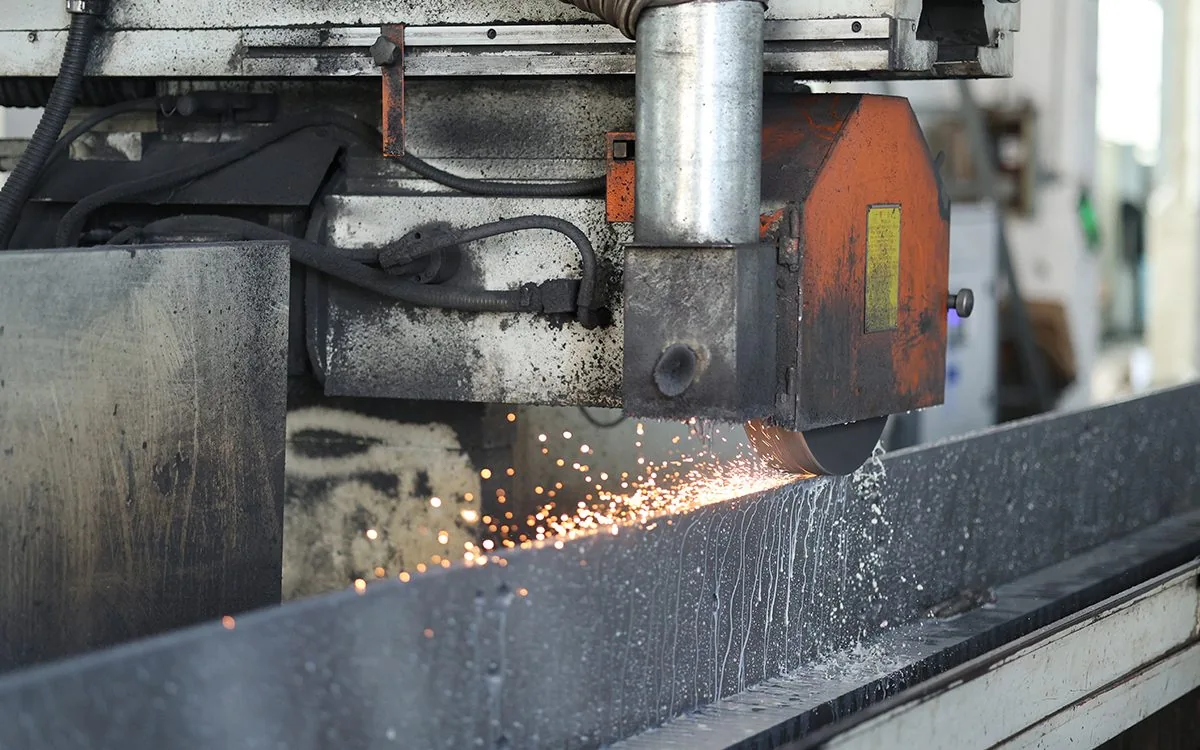
全长精密磨削
4 m
平面磨床支持最长 4,000 mm 模具的全长磨削。
CNC 型面加工
12 台
四轴加工中心完成模具型面与基准面加工。
感应淬火
2 条线
工作刃口淬硬深度控制在 3–5 mm。
尺寸检验
3 台 CMM
三坐标检测配合 4 m 直线度检测台完成核验。
制造流程
六道工序,连贯的品质标准。
材料准备、机加工、热处理、磨削、检验与交付,构成一条相互衔接的制造路线。了解每道工序的作用,以及进入下一步前需要核对的细节。
工序 01
材料选择与准备
可靠的模具,从明确的规格开始。
生产前核对图纸、应用与材料批次。上模和下模采用 42CrMo4,较低载荷的下模及模夹采用 C45,需渗氮的模具采用 39NiCrMo3。棒料经超声波探伤并附 EN 10204 3.1 材质证书;根据需要安排锻造与去应力处理,准备稳定坯料。
- 钢材牌号
- 42CrMo4 · C45 · 39NiCrMo3
- 材料核验
- EN 10204 3.1 材质证书与棒料超声波探伤
工序 02
CNC 型面加工
建立几何型面,也建立加工基准。
在四轴 CNC 加工中心上铣出型面,模柄与台肩采用一次装夹加工,保持两者的垂直关系。通过粗加工建立主体几何,并为热处理及最终磨削保留受控余量。
- 加工设备
- 12 台四轴 CNC 加工中心
- 型面公差
- 磨削前 ±0.05 mm
工序 03
热处理
让工作表面的耐磨性与芯部韧性相互配合。
模体经淬火与回火,强度达到 1,100–1,200 N/mm²。工作圆角采用感应淬火,硬度 HRC 52–58,淬硬深度 3–5 mm,兼顾刃口耐磨性与芯部韧性。以上数值指工作刃口的指定处理要求,并非所有模具的全部表面。
- 工作刃口硬度
- HRC 52–58
- 淬硬层与模体
- 深度 3–5 mm;模体强度 1,100–1,200 N/mm²
工序 04
精密磨削与分段
将工作型面,做到最终状态。
热处理后,对高度、模柄与工作表面进行全长精密磨削。在最长 4,000 mm 的长度内,高度与直线度控制在 ±0.02 mm。根据装配需求准备标准或定制分段,同时关注端面、去毛刺与整套模具的拼接配合。
- 高度与直线度
- 4,000 mm 全长内 ±0.02 mm
- 工作面粗糙度
- Ra 0.8
工序 05
质量检验
出厂之前,对照图纸逐项核验。
尺寸检验由 3 台 CMM 三坐标与 4 m 直线度检测台支持。每件模具核对高度、直线度与角度,硬度逐批验证。通过图纸复核与实际试折,将测量结果与应用衔接;检测记录按序列号归档。
- 检验设备
- 3 台 CMM 与 4 m 直线度检测台
- 追溯记录
- 高度、角度与硬度报告关联模具序列号
工序 06
防护、标识与交付
让模具在运输途中保持清晰可识别、得到妥善保护。
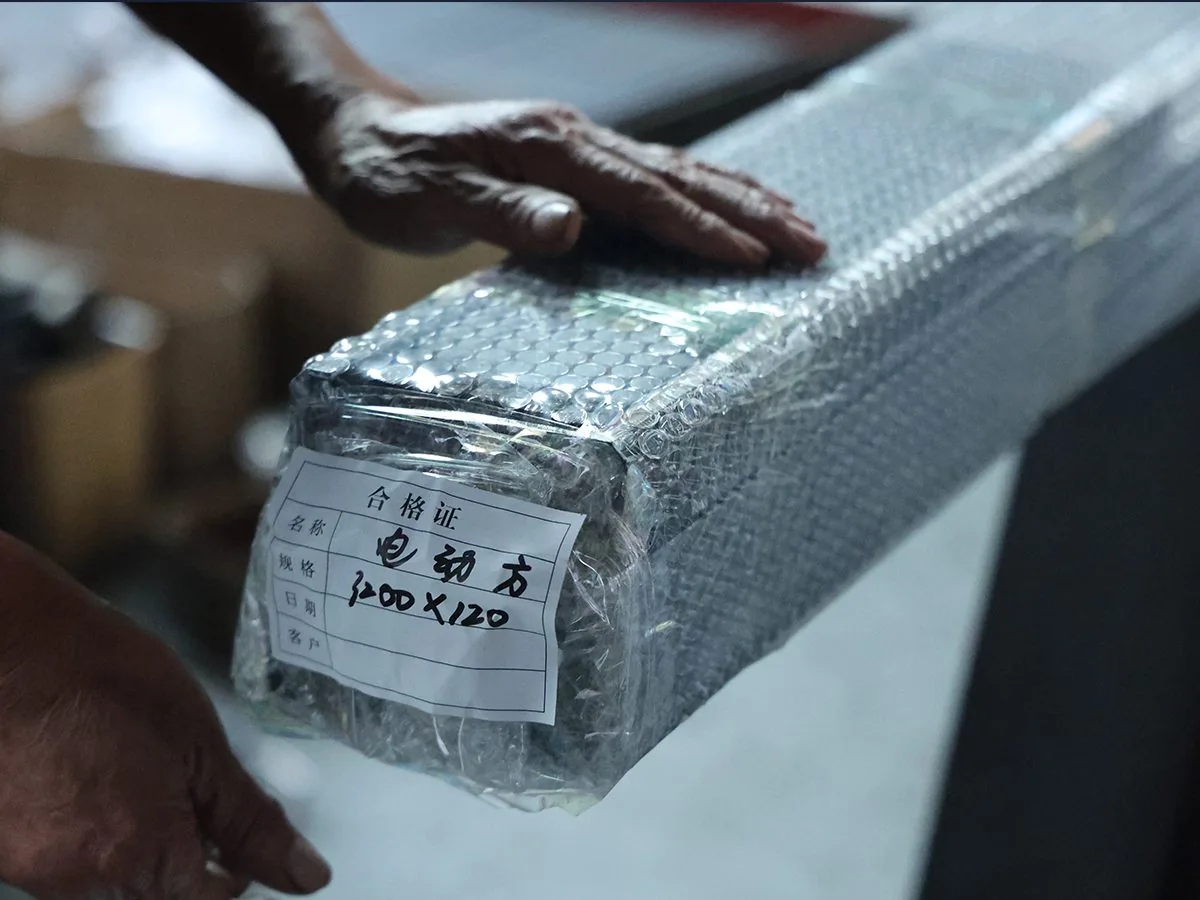
完成指定表面防护,并通过光纤激光标注型号、长度及序列号。发黑选项与 OEM 标识随订单安排。模具采用防锈油与 VCI 气相防锈膜保护,装入木箱,并准备所需运输文件。
- 模具标识
- 光纤激光标注型号、长度、序列号;按约定提供 OEM 标识
- 防护包装
- 木箱、防锈油与 VCI 气相防锈膜
出厂质量核验
对照图纸测量,为实际应用做好准备。
打标前逐件测量模具高度、直线度与角度,硬度逐批检查。记录按序列号归档,让生产与检验信息在交付之后仍可追溯。
尺寸与几何
全长高度与直线度 ±0.02 mm;按规格核对角度与圆角。
材料与硬度
工作圆角硬度 HRC 52–58,结合材料与热处理要求逐批核验。
表面与工作型面
工作面粗糙度 Ra 0.8,防护前检查最终表面状态。
记录与标识
三坐标、材质与硬度报告关联模具标识,出厂前确认所需文件。
- ISO 9001:2015
- 带 CE 标志的模夹
- EN 10204 3.1 材质证书
- 符合 RoHS 要求的涂层
首次下单之前
钢材、硬度,以及真正影响使用的细节。
用五个常见问题,帮助明确模具订单。需要更具体的答复时,请一并提供图纸与应用信息。
模具采用什么材料?
上模和下模采用 42CrMo4(1.7225),较低载荷的下模及模夹采用 C45,需要渗氮的模具采用 39NiCrMo3。棒料经过超声波探伤,并附 EN 10204 3.1 材质证书。最终牌号随图纸与订单确认。
如何确定硬度与热处理要求?
工作圆角采用感应淬火,硬度 HRC 52–58,淬硬深度 3–5 mm;模体经调质,强度为 1,100–1,200 N/mm²。这些数值适用于指定的工作刃口处理,最终工艺仍结合材料与模具图纸执行。
如何约定高度和直线度公差?
在最长 4,000 mm 的单件磨削长度内,工作高度与直线度控制在 ±0.02 mm,工作面粗糙度为 Ra 0.8。请随订单确认图纸尺寸、分段方式与配合验收要求。
能否提供检测报告与材料资料?
可提供三坐标检测报告、硬度报告与材质证书。检验记录通过激光标注的序列号关联追溯。所需文件及具体的验收要求,请在下单前确认。
定制模具需要多长时间?
交期在图纸、数量、材料、热处理与检验要求评审后确认。提供零件图纸及折弯机接口信息,即可沟通模具方案与交付计划。
沟通您的模具需求
了解制造过程,一起讨论下一件零件。
预约工厂参观,或咨询视频看厂安排。针对具体项目,请准备零件图纸、材料、板厚与折弯机接口信息,方便展开技术沟通。
联系 COVO · 浏览模具产品